
Laboratorium 05
Prototypverkstad
Från CAD-modell till vattenklart bräde — byggt, utrustat och verifierat
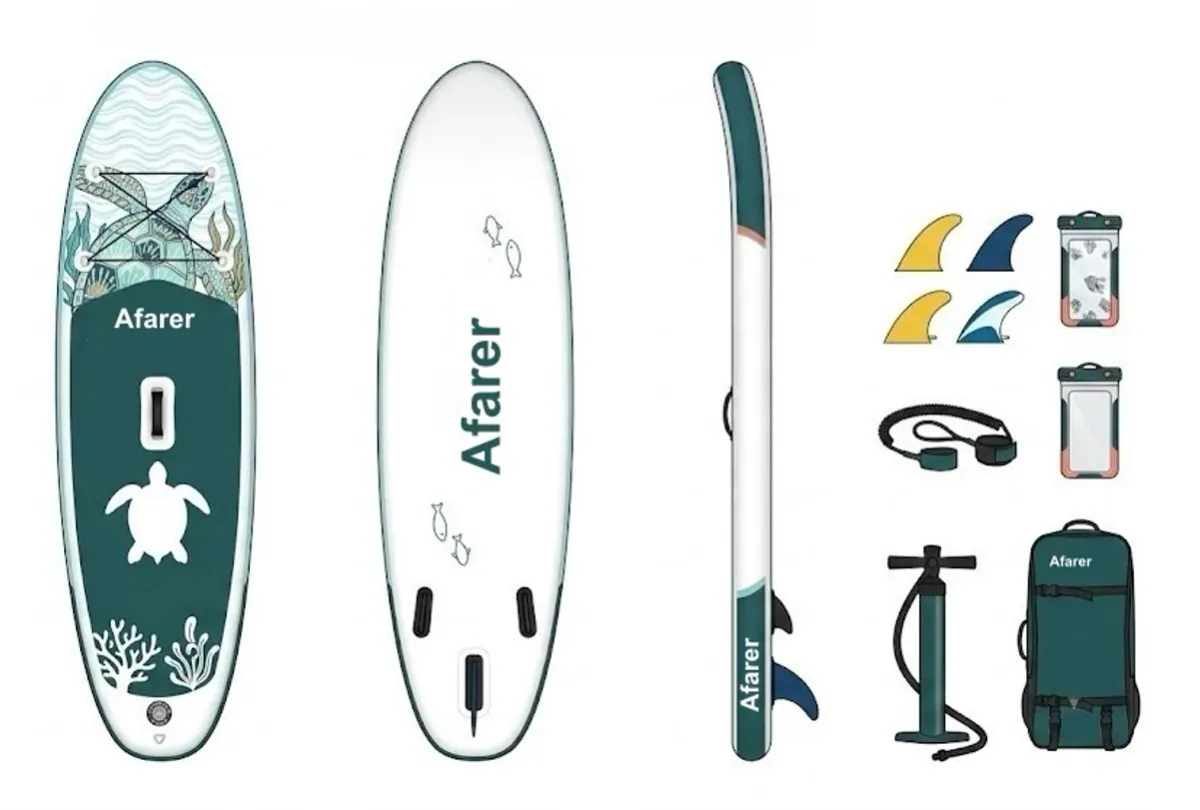
En CAD-modell, hur detaljerad den än är, kan inte avslöja hur ett bräde faktiskt hanteras förrän det möter vattnet. Därför är vår prototypverkstad designad för att omvandla teknikdata till ett fysiskt, vattenklart bräde så snabbt och exakt som möjligt. Varje ny Afarer-modell — och varje betydande specialbygge — passerar genom denna verkstad innan produktionsverktygen sätts in.
Där design blir verklighet
Verkstaden är fullt utrustad för samtidig tillverkning av skrov, kanter och utrustning. Detta parallella arbetsflöde förkortar prototypledtiden till 8–12 veckor från teknisk frigivning, jämfört med branschnormen på 16–20 veckor. När din tillämpning kräver en specialiserad lösning kan vi gå från koncept till validering i vattnet på under tre månader.
Verkstadens kapacitet
| Arbetsstation | Utrustning | Ändamål |
|---|---|---|
| Skrovtillverkning | CNC-tygskärare, värmelamineringspress, beredningsstation för drop-stitch-kärna | Fullskalig skrovproduktion i alla tre konstruktionstyperna |
| Kant- & kammarmontage | RF-svetspress, varmluftstackningsstation, uppblåsningstestjigg | Tillverkning av fullskaliga kant- och kammarmontage med alla skott och ventiler |
| Utrustning & montering | Jigg för fenboxfräsning, svetsfixturer för lastfästen och handtag, skärstation för däckdynor | Komplett utrustning: fenor, lastfästen, leashpluggar, handtag, däckdynor, ventiler |
| Instrumentationsfack | GPS-hastighetssensor, tryckgivare, accelerometer, termokupplmatris, datainsamlare | Installation och kalibrering av instrumentering för havsprovning |
Prototypens resa — steg för steg
- Teknisk överlåtelse — Designpaketet (3D-modell, FEA-rapport, materiallista, lägningsschema) granskas formellt av verkstadschefen och projektteknikern. Eventuella tillverkningsproblem flaggas och löses innan skärningen påbörjas.
- Skrovproduktion — Skrovet byggs enligt den tekniska specifikationen. För enkellagerskonstruktion: drop-stitch-kärnan lamineras med den specificerade PVC-huden. För dubbellagerskonstruktion: det ytterligare lagret appliceras över baslaminatet innan mönstret skärs. För fusionerad konstruktion: lamineringsparametrarna laddas från det godkända processbladet och verifieras på ett första provstycke.
- Kanttillverkning — Tyg skärs med CNC-mönstermallar och svetsas sedan med RF till fullskaliga kanter och kammare. Varje kammare fylls med testtryck och lämnas i 24 timmar för initial stabilisering.
- Montering & utrustning — Skrov och kanter fogas samman. Fenboxar och lastfästen monteras, leashpluggar och bärhandtag installeras, uppblåsningsventilen dras åt och däckdynan appliceras och justeras in.
- Statiska tester — Innan brädet vidrör vattnet genomgår det: flytkontroll (full last + 30 % reserv), tryckhållningstest av kammare, läcknedgångstest av ventil, dragtest av handtag och fästen.
- Havsprövningsprogram — 20 timmars testning i vattnet, detaljerad nedan.
- Prototypgranskning — Ett formellt godkännandemöte hålls med teknik-, produktions- och kvalitetsteamen. Eventuella nödvändiga designändringar dokumenteras och införlivas i produktionsfrigivningen.
20-timmars havsprövningsprogram — Testschema
Anpassad prototyptillverkning för unika tillämpningar
Prototypverkstaden är där vi löser de problem som standardiserade produktionsbrädor inte kan hantera. Senaste exempel inkluderar:
- En räddnings-SUP med hög synlighet för en sök- och räddningsorganisation, som kräver integrerade grepphandtag, utrustningsfästen för räddningsutrustning och ett skrov med hög flytkraft för upptagning av personer — allt prototyptillverkat, utrustat och testat på vår anläggning.
- En expeditionstouring-SUP för en hydrografisk mätningsentreprenör, med avtagbar instrumentmast, förseglade utrustningsportar och en låg profiltransducerfästning designad för att minimera motstånd.
- En kompakt fiske-SUP för en resortflotta, där prototypen användes för att validera stabilitet, utrustningsriggning och hållbarhet under daglig uthyrningsanvändning innan kunden beställde en flotta på fyra.
Vårt prototypteam
Verkstaden bemannas av åtta flerfärdiga marintekniker, var och en utbildad i minst två av de tre kärndisciplinerna (skrov, kanter, utrustning). Teamledaren är en mästare inom tillverkning med 16 års erfarenhet som spänner från enstaka specialbyggen till serieproduktion. Varje prototyp tilldelas en dedikerad projekttekniker som fungerar som ensam kontaktpunkt för kunden under hela byggnads- och provningsprocessen.
Kundens medverkan
Vi uppmuntrar aktivt våra kunder att delta vid viktiga milstolpar under prototypbygget — särskilt den inledande utrustningsgranskningen och havsprovningen. Era operativa återkopplingar under dessa faser är ovärderliga för att finjustera brädet innan det går in i produktion. Vi bygger inte i ett vakuum; vi bygger i partnerskap med er.
Den 20-timmars havsprovningen är också ett tillfälle för ert team att bekanta sig med brädans manövrerbarhet, däcklayout och underhållsbehov, vilket säkerställer en smidig övergång till drift när produktionsbrädorna levereras.
Starta ditt prototypprojekt
Berätta om brädet du behöver så föreslår vi en prototyputvecklingsplan.
Kontakta vårt prototypteam