
Afarer
المصنع والتصنيع
12,000 m² من التصنيع المتكامل — من المواد الخام إلى لوح مكتمل
بصفتها الذراع الإنتاجية لشركة Aquafarer LLC (USA)، يتحكم فريق عمليات أفارير في تشينغداو في كل مرحلة من مراحل الإنتاج — من وصول مواد PVC والألياف الزجاجية الخام إلى الفحص النهائي قبل التسليم للوح المكتمل. وتمتد منشأتنا التصنيعية في منطقة تشينغداو للتنمية الاقتصادية على مساحة 12,000 متر مربع وتضم ورشاً مخصصة للقطع PVC، والختم الحراري للأنابيب، وتصنيع قوالب FRP، والطباعة الرقمية SUP، والتجميع النهائي، واختبار الجودة.
من خلال دمج التصميم والهندسة والنماذج الأولية والتصنيع والاختبار تحت سقف واحد، نلغي قصور التصنيع التعاقدي ونحتفظ بسيطرة مباشرة على جودة البناء واختيار المواد وجداول التسليم. وكل لوح يغادر ورشتنا يبنيه أشخاصنا، باستخدام معداتنا، وفق معاييرنا.
المصنع الذكي
استكشف قدراتنا التصنيعية
الطاقة الإنتاجية
منشأة بمساحة 12,000 م² تنتج أكثر من 15,000 لوح SUP سنويًا عبر خطوط ألواح SUP ومعدات السلامة. أكثر من 200 عامل، بواقع ورديتين.
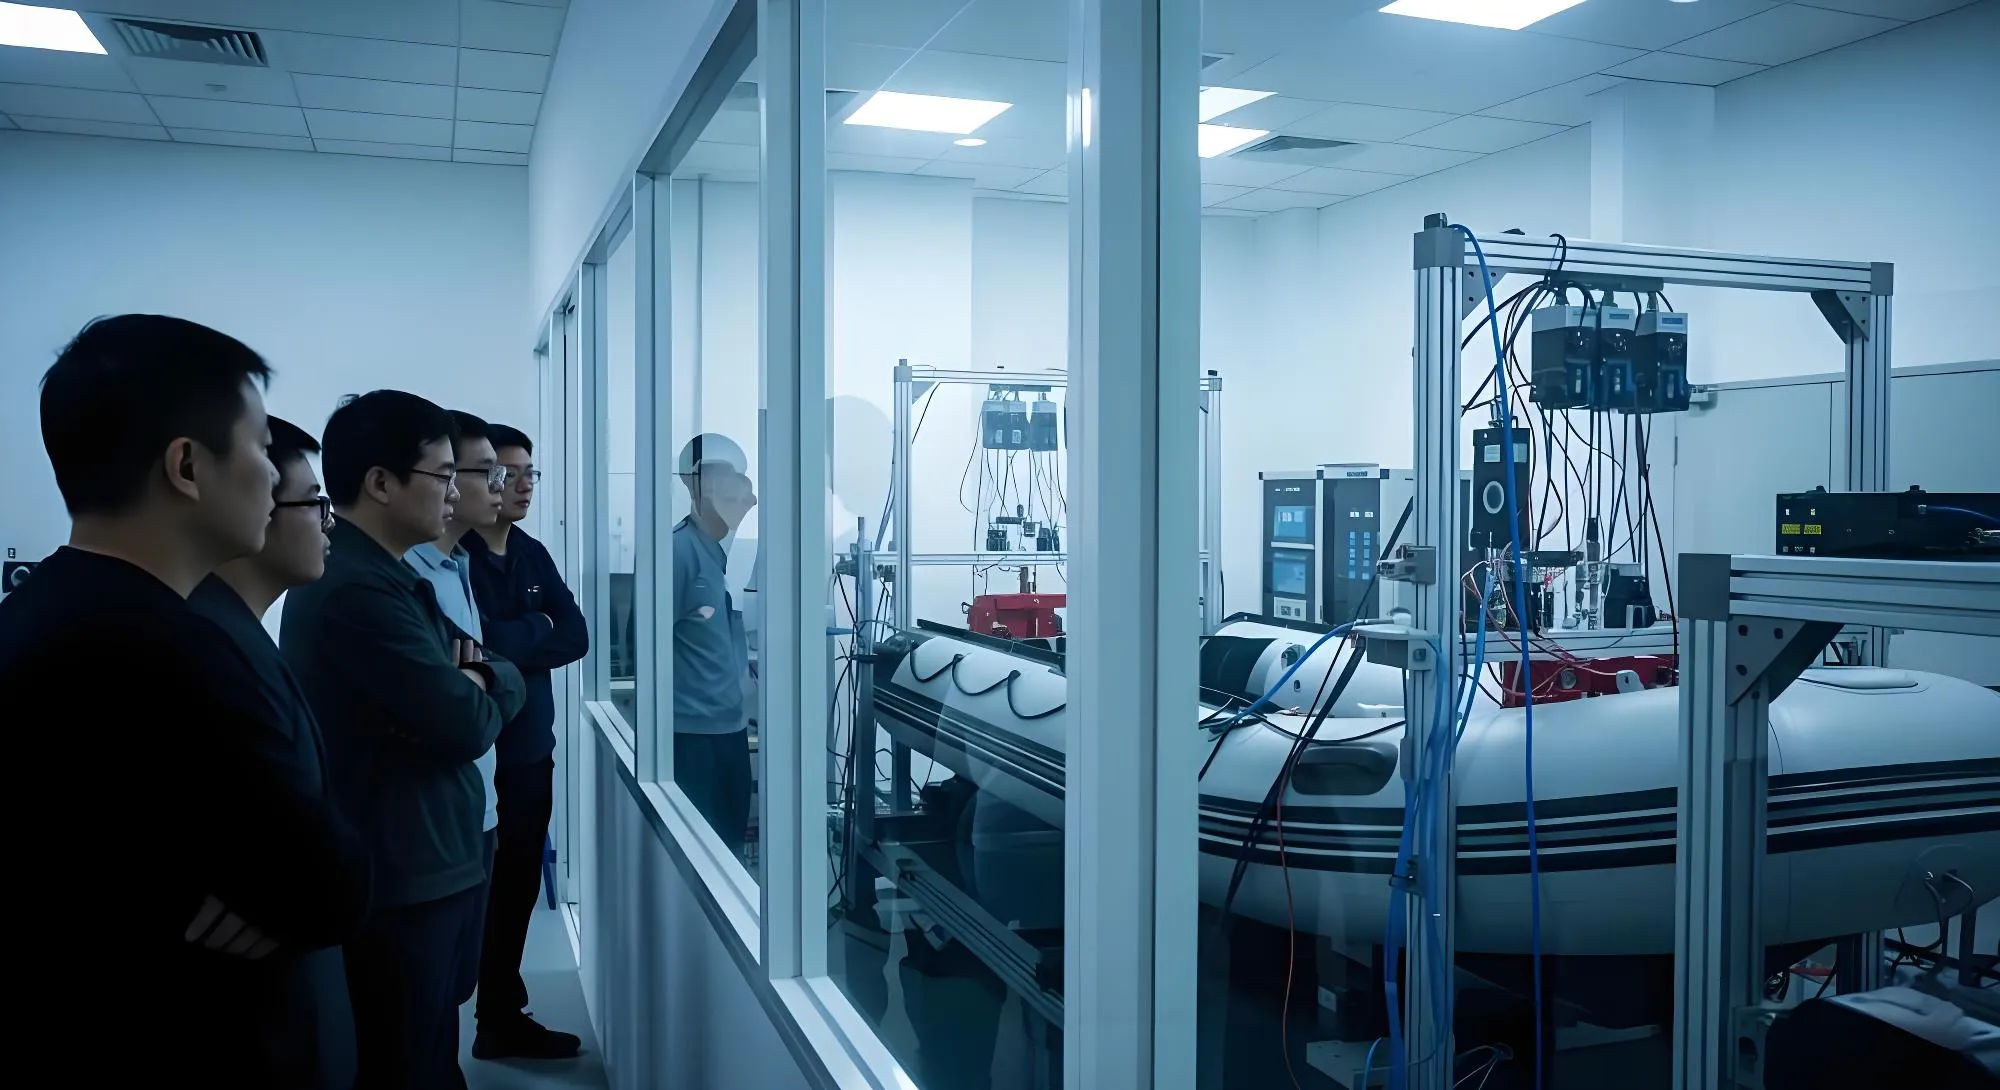
مختبر الجودة والاختبار
مختبر مراقبة جودة مستقل بأربع مراحل اختبار: فحص المواد الخام (الشد، التمزق، الأشعة فوق البنفسجية)، اختبار ثبات الضغط لمدة 24–48 ساعة عند 1.25 ضعف الضغط الاسمي، اختبار تقشير اللحامات، والتحقق من الحمولة والتوازن على كل لوح.
قدرات OEM/ODM
خدمات OEM/ODM شاملة: تصميم قوالب مخصصة، تغليف بعلامة خاصة، ألوان مخصصة للألواح، رسومات على سطح اللوح (طباعة رقمية وشاشية)، وخدمات الشحن المباشر.
ورش العمل
ورش التصنيع
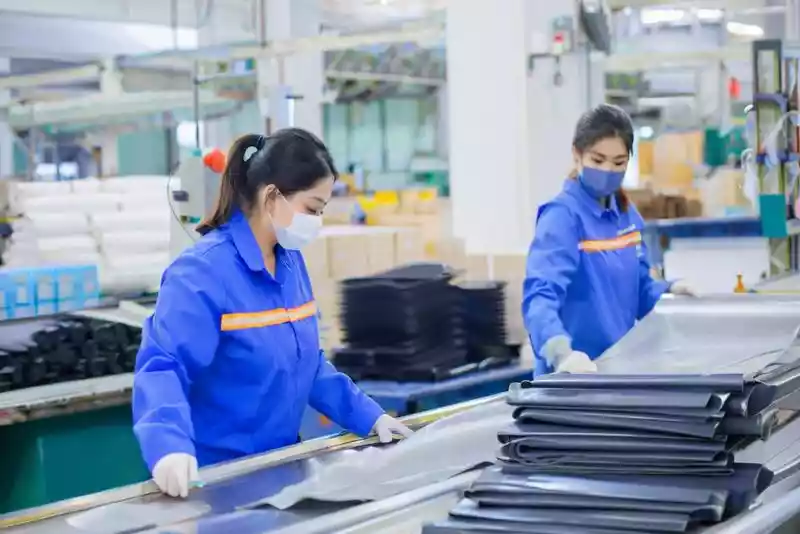
القطع PVC وتجهيز المواد
تعالج ماكينات القطع التلقائية CNC أقمشة PVC وDrop-Stitch بدقة تقل عن المليمتر. ويقلل التعشيش المُحسَّن حاسوبياً من هدر المواد ويضمن أن كل لوح يلبي مواصفاته الأبعاد قبل اللحام.
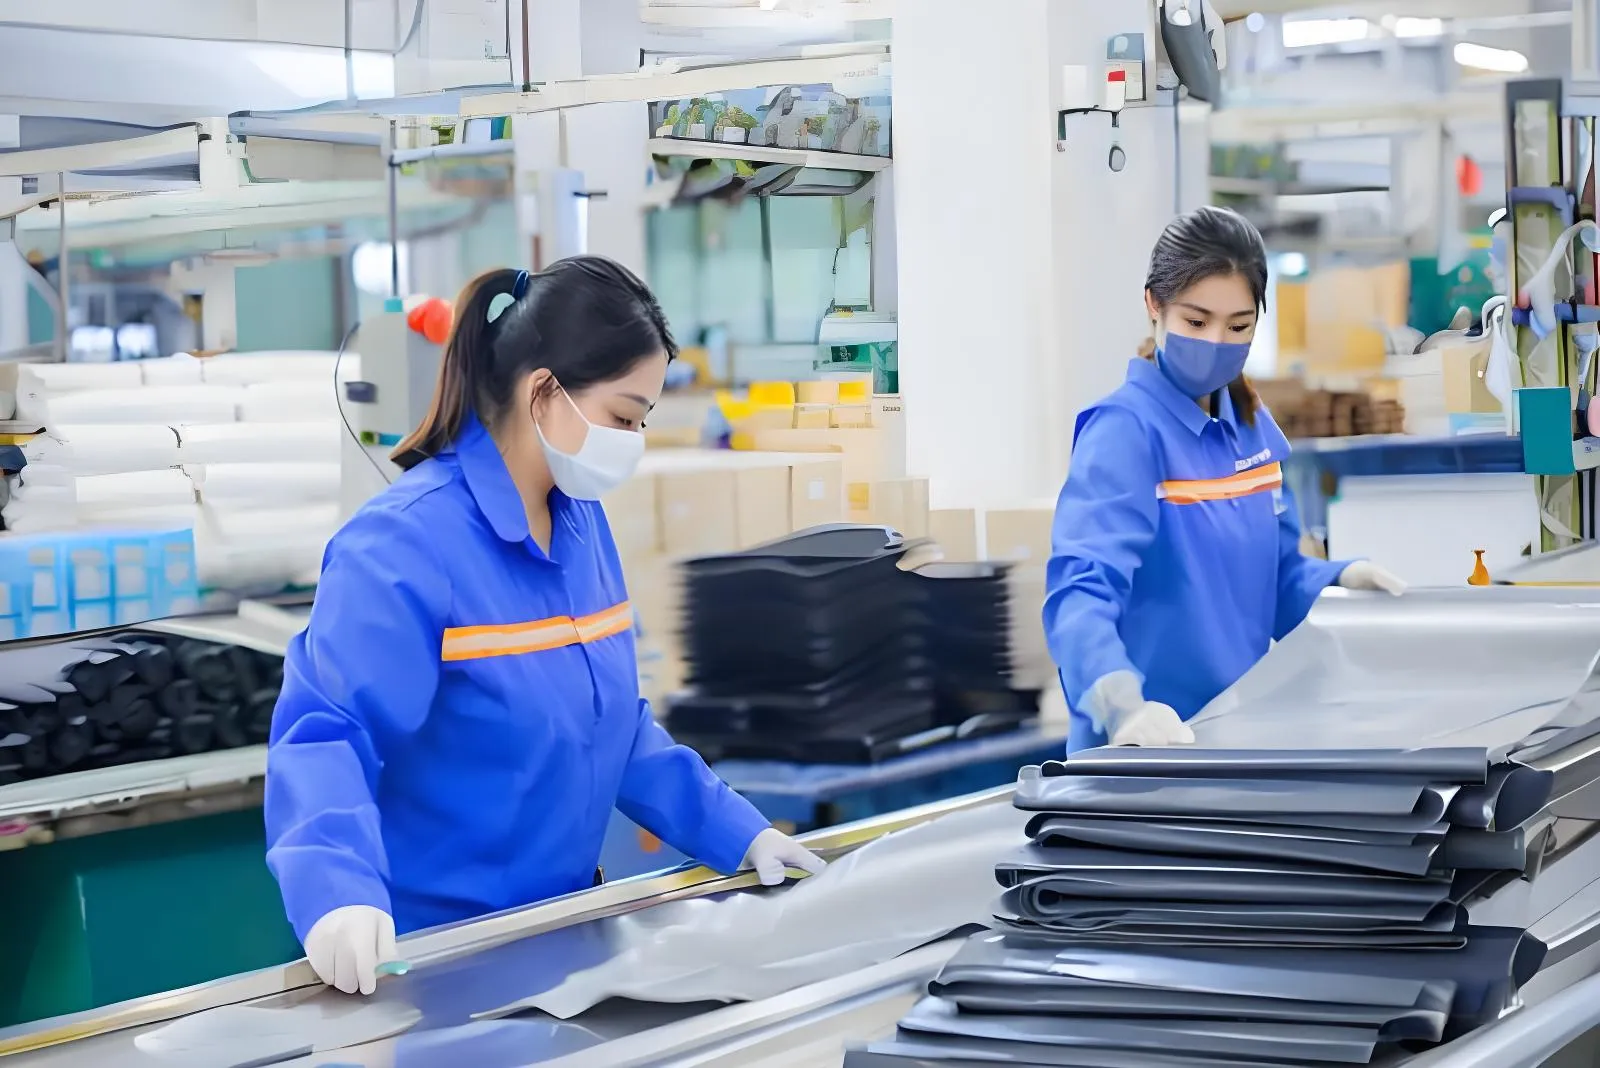
لحام الأنابيب والختم الحراري
ورشة لحام مخصصة مزودة بماكينات الختم الحراري ومكابس RF ثنائية الاستقطاب. وتربط أجهزة الختم الحراري بالهواء الساخن وتدمج حجرات أنابيب PVC، بينما ينتج لحام RF وصلات محكمة الهواء عالية المتانة تتجاوز متطلبات EN ISO 25649.
قوالب FRP والتصنيع المركب
قوالب FRP مخصصة لمكونات SUP، تُنتج باستخدام تشكيل الألياف الزجاجية اليدوي بأنظمة راتنج بوليستر وفينيل إستر. وتُدحرج كل طبقة يدوياً وتُغلّف بالتفريغ لضمان جودة متسقة. ويوفر كشك رش الجلكوت تشطيباً بحرياً لامعاً ومقاوماً للأشعة فوق البنفسجية.
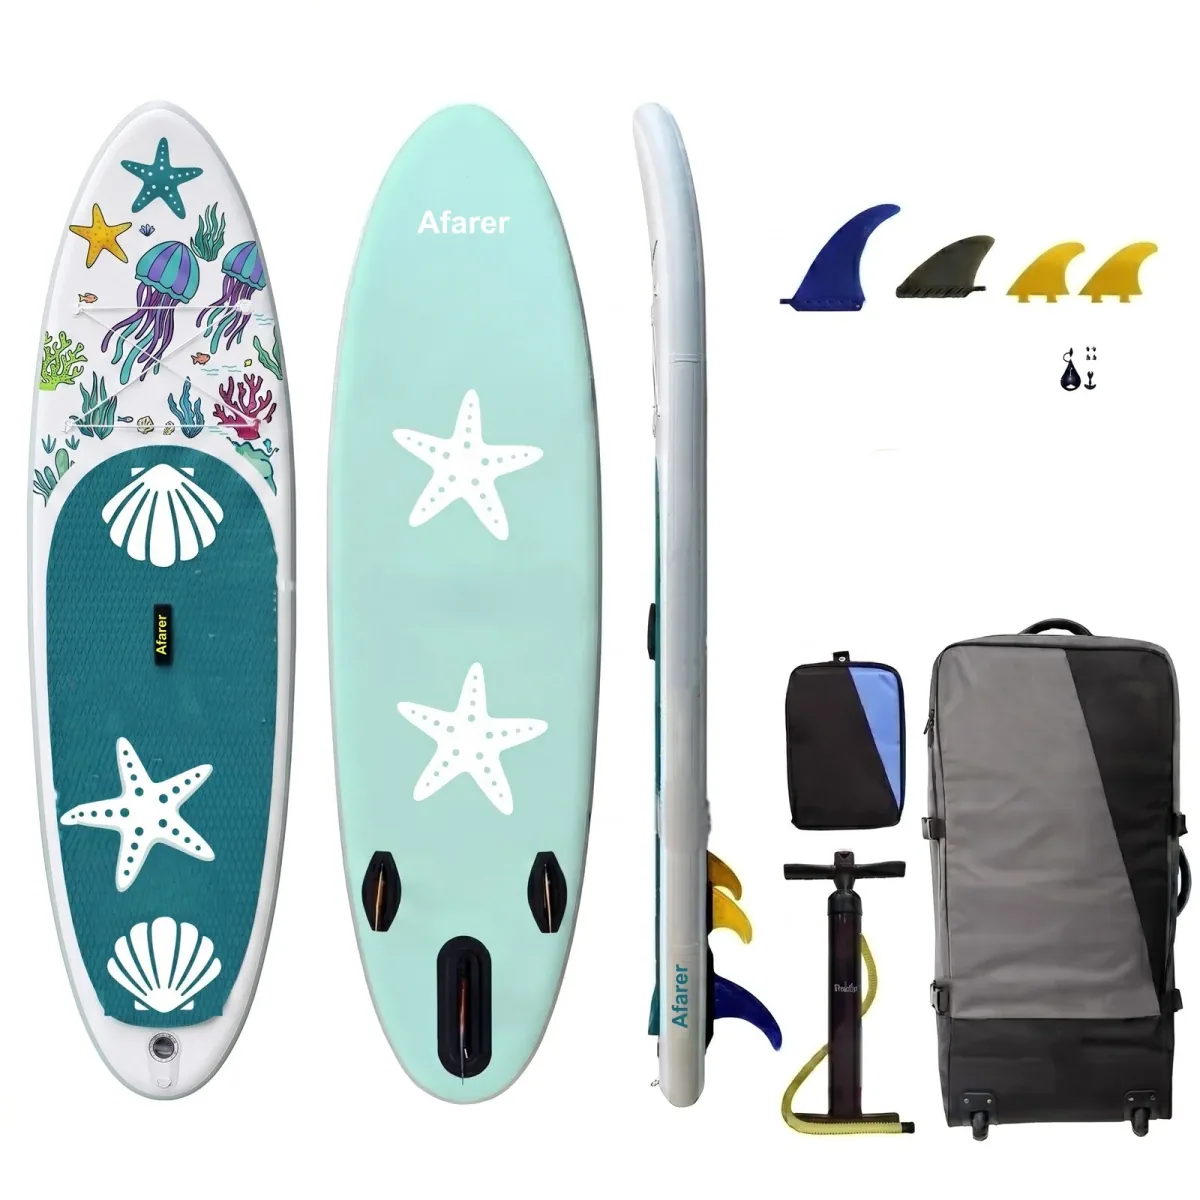
طباعة وتزيين SUP
تُزيّن ألواح SUP باستخدام الطباعة الرقمية للرسومات ملونة بالكامل والطباعة بالشاشة للشعارات والأنماط المتكررة. وتنتج الطابعات الرقمية تصاميم سطح بجودة الصورة، بينما توفر الطباعة بالشاشة علامات تجارية متينة وزاهية.
التجميع النهائي والتجهيز
خط تجميع تُنجز فيه نوى الغرزة الساقطة بتركيب الحواف، وتُلصق أسطح EVA، وتُركب الزعانف والصمامات والملحقات. ويتبع كل لوح قائمة تدقيق تجميع من 100 نقطة يوقع عليها قائد الفريق.
اختبار الجودة والفحص
يخضع كل لوح مكتمل لاختبار إلزامي لاحتفاظ الهواء، والتحقق من تقشير المفاصل، وفحص كامل للأنظمة قبل الشحن. ويعمل مختبر الجودة لدينا بشكل مستقل عن الإنتاج ويبلغ الإدارة مباشرة.
معلومات B2B
شروط التصنيع والتجارة
Afarer علامة تجارية تديرها Aquafarer LLC (الولايات المتحدة) — معتمدة ISO وCE، ولديها خبرة 10+ سنوات في التصدير.
MOQ
الكمية الدنيا القياسية: 5–10 وحدة لكل طراز. نرحب بالطلبات التجريبية لشراكات جديدة.
وقت التسليم
الإنتاج القياسي: 30–45 يومًا من تأكيد الطلب. ووقت تسليم العينات/النماذج الأولية: 15–20 يومًا. والطلبات المستعجلة متاحة.
شروط الدفع
T/T: دفعة مقدمة 30%، و70% قبل الشحن. وتتوفر L/C وWestern Union وPayPal للشركاء المؤهلين. وشروط الدفع الآجل قابلة للتفاوض.
الشحن والخدمات اللوجستية
FOB تشينغداو، وCIF، وDDP متاحة. ويتولى فريق الشحن الداخلي لدينا تحميل الحاويات والتوثيق والتخليص الجمركي لضمان تسليم سلس حول العالم.
الشهادات
إدارة جودة وفق ISO. وشهادة CE (الاتحاد الأوروبي) على جميع الطُرز القياسية. وFCC/UKCA/FDA عند الطلب. وتقارير تدقيق المصنع متاحة.
ضمان الجودة
اختبار الاحتفاظ بالهواء وقشر الدرزات بنسبة 100% على كل وحدة. وضمان لمدة سنتين على عيوب التصنيع. ويُقبل التفتيش من طرف ثالث (SGS/BV) قبل الشحن.
المعدات
معدات التصنيع الرئيسية
تدفق الإنتاج
من المادة الخام إلى اللوح الجاهز
يمر كل لوح بست مراحل إنتاج مع نقاط فحص لمراقبة الجودة في كل خطوة. لا اختصارات، ولا فحوصات متخطاة.
استلام المواد وفحص الجودة الواردة
تُسجَّل جميع المواد الواردة برقم الدفعة/القطعة في نظام ERP لدينا، وتُعزل لفات قماش PVC، ونوى تقنية Drop-Stitch، والصمامات، والمواد اللاصقة، والمعدات حتى اعتماد مراقبة الجودة.
قوة الشد (ASTM D751)، مقاومة التمزق (ISO 4674)، مقياس السُمك، لزوجة المادة اللاصقة، الفحص البصري للعيوب
اختبار 100% من الدفعات. يُرفض المنتج إذا كانت مقاومة الشد أقل من 90% من المواصفة، أو مقاومة التمزق أقل من الحد الأدنى للمواصفة، أو وُجد أي عيب بصري
القطع باستخدام CNC وتجهيز المواد
يعمل التخطيط المُحسَّن بالكمبيوتر على ترتيب الألواح على لفائف PVC لتقليل الهدر إلى أدنى حد. وتحافظ آلات القطع CNC الأوتوماتيكية على دقة موضعية تبلغ 0.1 مم.
التحقق من الأبعاد مقابل ملفات CAD DXF، وفحص جودة الحواف، والتحقق من عدد الألواح
يتم قياس كل لوح رقم 20. التفاوت المسموح ±0.5 مم. تُرفض الدفعة إذا تجاوزت نسبة الخروج عن التفاوت 2%
اللحام وترابط خيوط Drop-Stitch
تُلصق قلوب الدروب-ستيتش برقائق PVC الخارجية بالتصفيح الحراري. وتُلحم حجرات الأنابيب باللحام بالترددات الراديوية أو بالهواء الساخن. أما أحزمة الحواف فتُلحم بالانصهار من ثلاث طبقات.
اختبار التقشير كل 50 وحدة (ASTM D751)، وقياس عرض اللحام، ومراجعة سجل درجات حرارة الهواء الساخن، وفحص بصري للدرزات تحت الإضاءة الخلفية
قوة الالتصاق: الحد الأدنى 8 N/cm. تفاوت عرض اللحام ±1 mm. أي تموّج ظاهر = رفض
التجميع والتجهيز
تنتقل الألواح إلى التجميع النهائي حيث تُجمَّع جميع المكونات: تُلصق الحواف وتُلحم، وتُركب الصمامات، وحلقات D، والمقابض، وصناديق الزعانف، وتجهيز حقيبة الحمل. تتبع كل وحدة قائمة فحص تجميع من 100 نقطة.
اعتماد قائمة فحص من 100 نقطة لكل وحدة، واختبار وظيفة الصمام (10 دورات فتح/إغلاق)، والتحقق من عزم شد الأجهزة، والفحص البصري
سياسة خلوّ من العيوب للعناصر الحرجة من حيث السلامة (الصمامات وحلقات D والمقابض). العيوب التجميلية البسيطة: AQL 2.5 (ISO 2859)
اختبار الضغط وحجز الجودة
يُنفخ كل حجرة إلى 1.25× الضغط المقنن (عادةً 20–25 رطل/بوصة مربعة PSI) ويُحتفظ بها لمدة 24–48 ساعة، مع تسجيل مستمر من أجهزة استشعار الضغط. وتُرفض الحجرات التي تتجاوز نسبة انخفاض ضغطها 5% وتُرسل لإعادة فحص اللحامات.
سجل احتباس الضغط لمدة 24–48 ساعة، معايرة الحساسات يوميًا، قراءة ضغط معوّضة عن درجة الحرارة، وإعادة اختبار اللحامات بعد الإصلاح
انخفاض الضغط الأقصى 5% خلال 24–48 ساعة عند درجة حرارة ثابتة. أي حجرة تتجاوز هذه النسبة = إعادة اختبار كاملة بنسبة 100% لدفعة الإنتاج بأكملها
الفحص النهائي والتغليف
الفحص البصري والوظيفي النهائي: عيوب السطح، ثبات اللون، التحقق من الملصق/رقم BIN، سلامة التغليف، واكتمال الملحقات. تُفرَّغ الوحدات بالتفريغ الهوائي وتُعبأ في الصناديق وتوضع على منصات التحميل (الباليتات) تمهيدًا لتحميل الحاويات.
فحص بصري كامل، قائمة تحقق من الملحقات لكل وحدة SKU، اختبار سقوط التغليف (1 م، عينة عشوائية)، والتحقق من مسح الملصقات/الباركود
AQL 2.5 للعيوب الكبرى، AQL 4.0 للعيوب الثانوية. عدم القبول بأي عيوب أمان. يتم فحص 100% من الوحدات بصريًا
فريقنا
القوى العاملة والخبرات
مهندسون في مجالات البحث والتطوير وتصميم القوالب ومختبر المواد وهندسة الإنتاج، بمتوسط خبرة تتجاوز 7 سنوات في تصنيع المنتجات القابلة للنفخ.
R&D & Engineering
تصميم المنتج، وهندسة القوالب، ومختبر المواد
Cutting & Material Prep
القطع بالتحكم الرقمي CNC، تجهيز الألواح، مناولة المواد
Welding & Lamination
اللحام بترددات الراديو (RF)، اللحام بالهواء الساخن، ولصق القماش الخيطي (Drop-Stitch)
SUP Core Bonding
تصفيح الدروب-ستيتش (Drop-stitch)، اللحام الحراري، دمج شرائط الحواف
Assembly & Rigging
التجميع النهائي، تركيب الأجزاء الميكانيكية، فحص الأنظمة
Quality Control
مراقبة الجودة عند الاستلام، ومراقبة الجودة أثناء التصنيع، والفحص النهائي، والاختبارات المخبرية
Logistics & Packing
التغليف، وتحميل الحاويات، ومستندات التصدير
Management & Admin
المبيعات، المشتريات، الموارد البشرية، المالية، الامتثال
مراقبة الجودة بالأرقام
مؤشرات مراقبة الجودة
بيانات اجتياز/رسوب فعلية من خط الإنتاج. يعمل مختبر الجودة بشكل مستقل عن الإنتاج ويبلّغ مباشرةً للإدارة.
كل لوح، كل حجرة، كل دفعة إنتاج
خلال 24–48 ساعة عند 1.25× الضغط الاسمي
وفقًا لمعيار أخذ العينات ISO 2859
حسب فئة المنتج
هامش أمان في كل حجرة
الصمامات، حلقات D، اللحامات، الطفو
إمكانية التتبع
تتبع المواد والتحكم في الدفعات
تُخصص لكل دفعة من المواد الخام رقم دُفعة فريد في نظام ERP لدينا. ومن لحظة الاستلام عبر الإنتاج حتى المنتج النهائي، ترتبط قائمة مكونات كل لوح بدُفعة المورد الأصلية. يتيح ذلك تتبعًا كاملًا للسلاسل الإمدادية لأي استفسار يتعلق بالجودة أو الامتثال.
Supplier Material Certifications
شاهد عملية التصنيع لدينا
تابع اللوح عبر كل مراحل الإنتاج — من المواد الخام إلى لوح جاهز للماء.
عرض عملية الإنتاج →