
Afarer
Фабрика и производство
12 000 м² интегрированного производства — от сырья до готовой доски
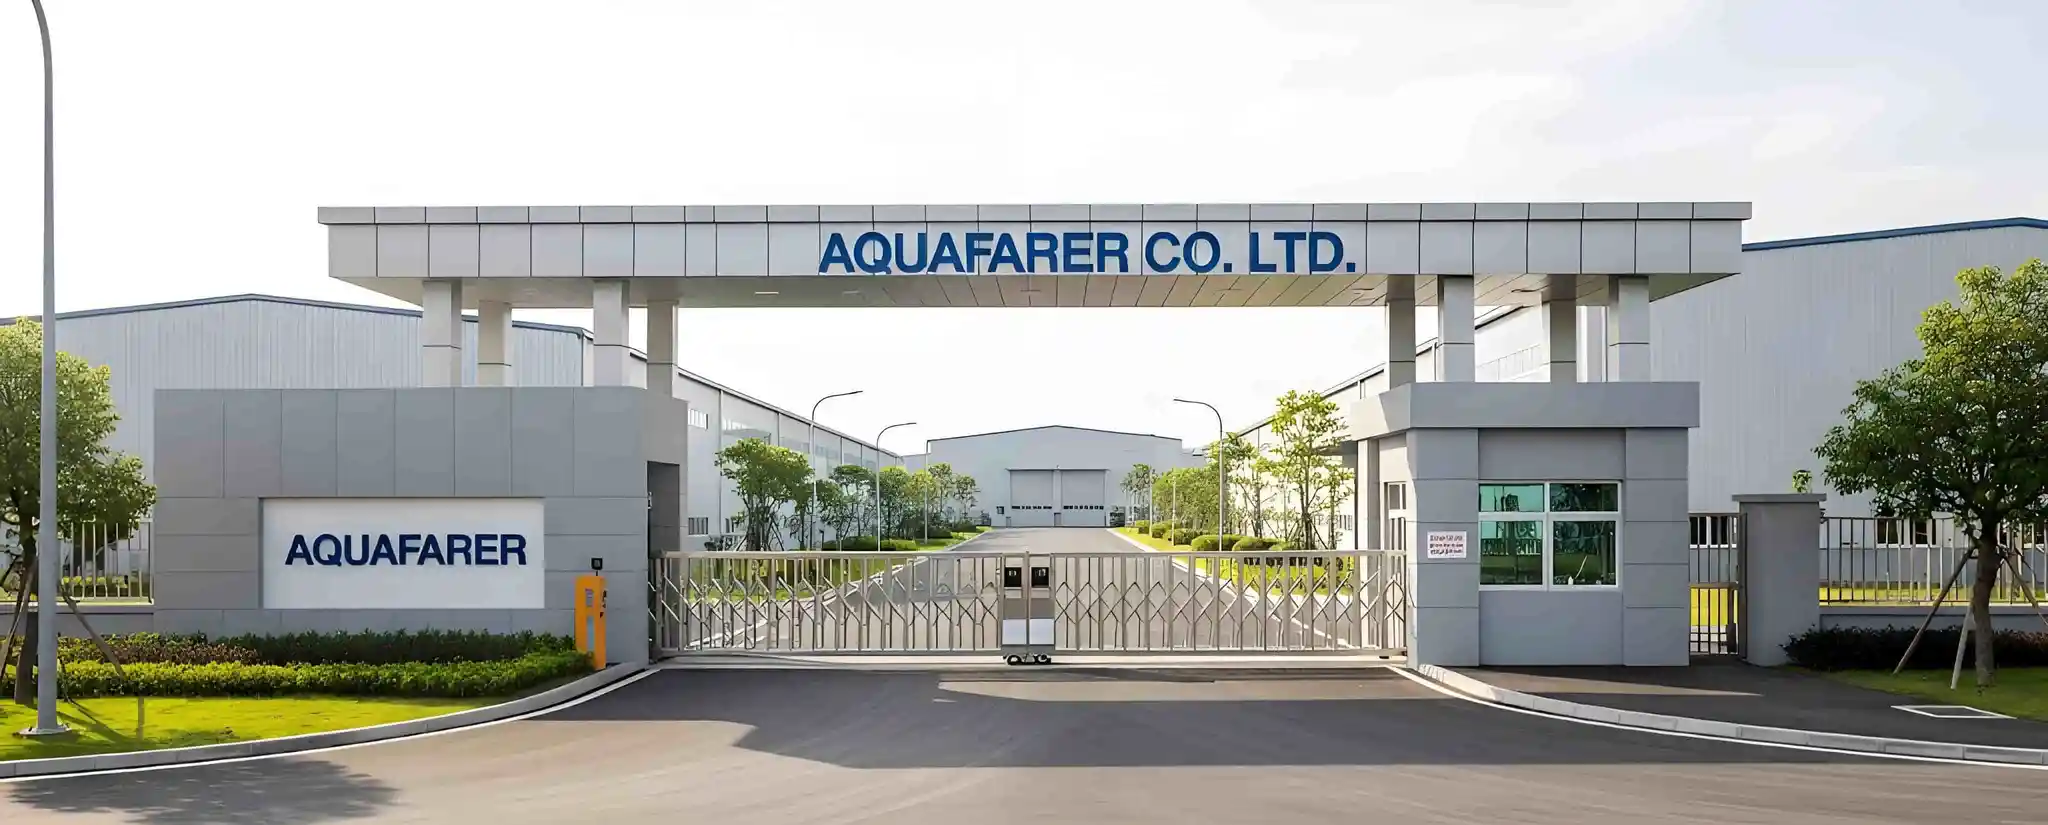
Как производственное подразделение Aquafarer LLC (USA), команда afarer в Циндао контролирует каждый этап производства — от поступления сырья ПВХ и стекловолокна до финальной предэкспортной проверки готовой доски. Наше производственное помещение в зоне экономического развития Циндао занимает 12 000 квадратных метров и включает специализированные цеха для раскроя ПВХ, термосварки труб, производства форм из стеклопластика (FRP), цифровой печати SUP, финальной сборки и контроля качества.
Объединяя дизайн, инженерию, прототипирование, производство и тестирование под одной крышей, мы устраняем неэффективность контрактного производства и сохраняем прямой контроль над качеством сборки, выбором материалов и сроками поставки. Каждая доска, покидающая наш цех, построена нашими людьми, на нашем оборудовании, по нашим стандартам.
Заводской интеллект
Исследуйте наши производственные возможности
Производственная мощность
Производственная площадка 12 000 м² выпускает 15 000+ SUP в год на линиях SUP-досок и снаряжения безопасности. Более 200 сотрудников, 2 смены.
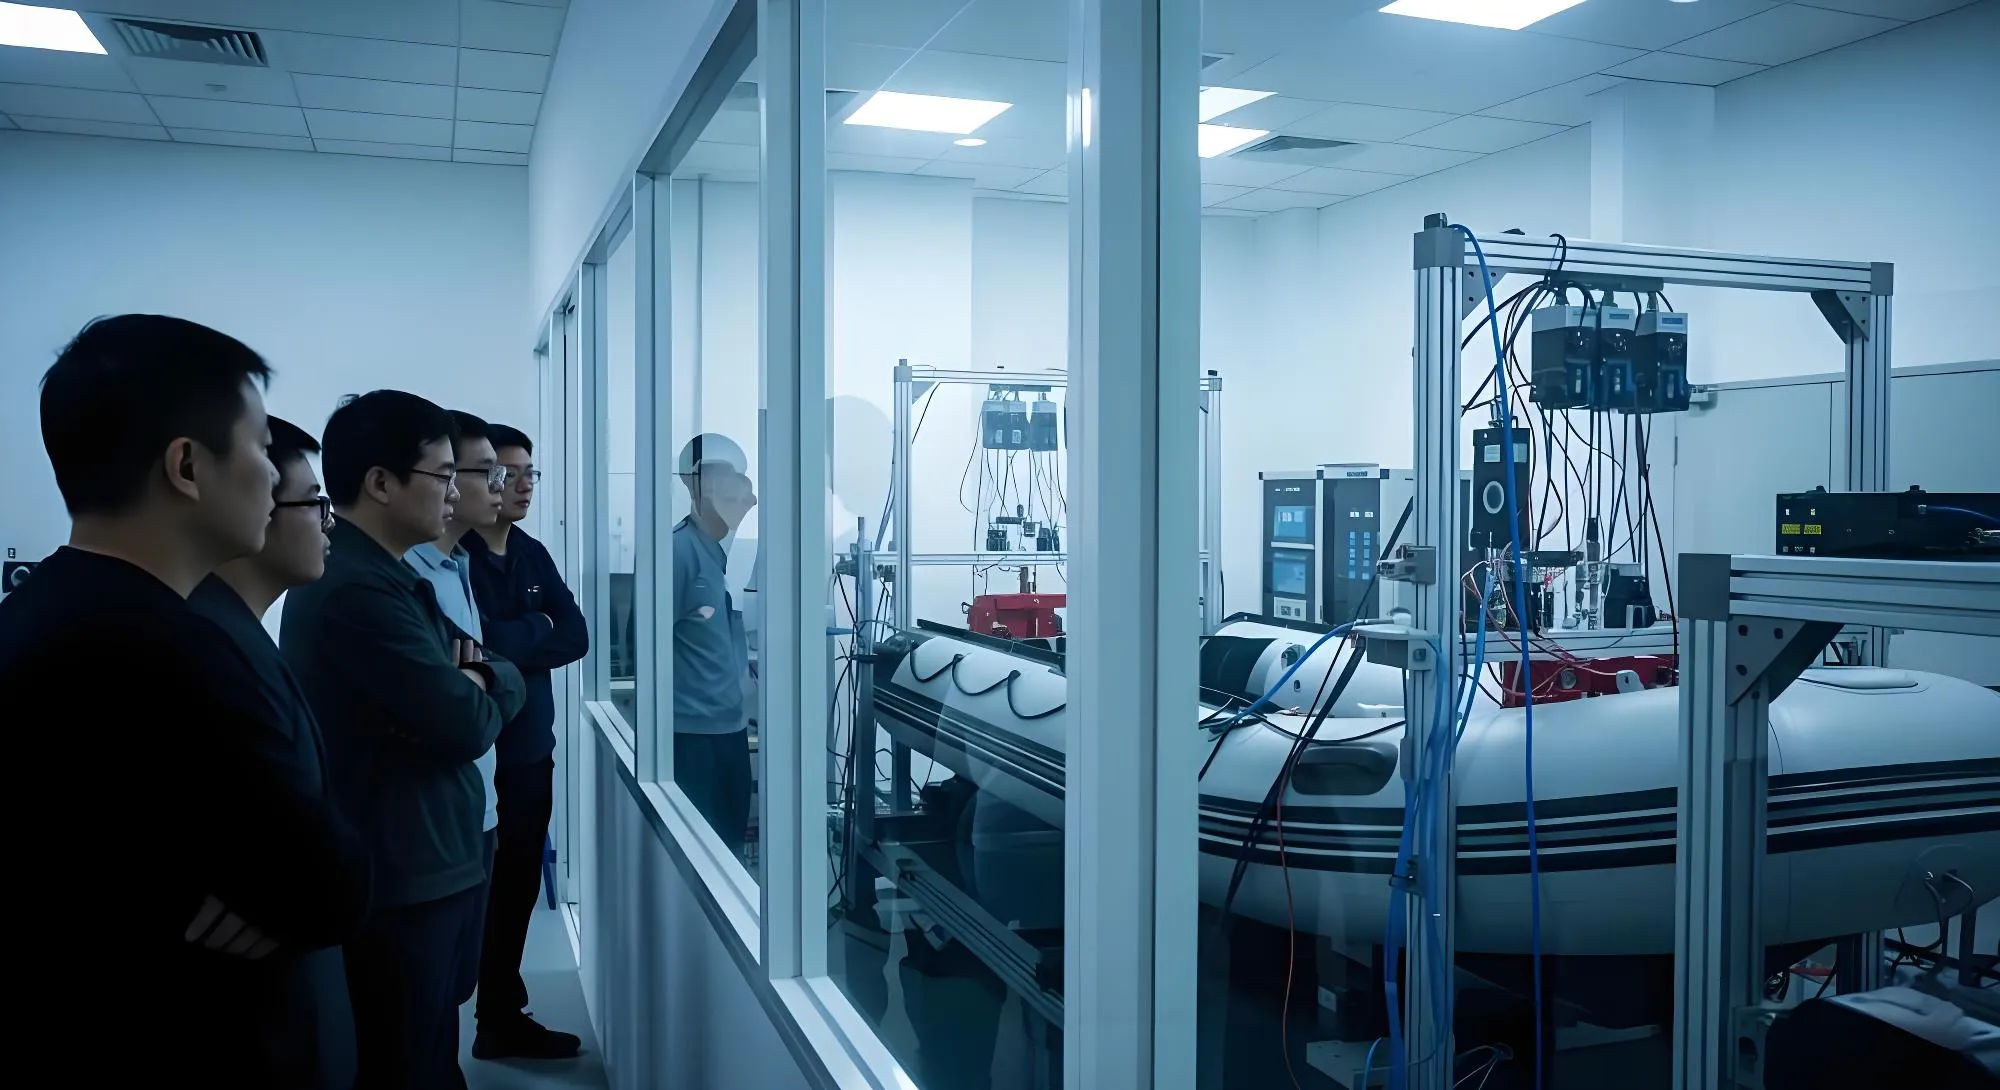
Лаборатория качества и тестирование
Независимая лаборатория контроля качества с 4 этапами тестирования: проверка сырья (на растяжение, на разрыв, УФ-тест), 24–48-часовое выдерживание под давлением при 1,25-кратном номинальном давлении, тестирование на расслоение шва и проверка нагрузки/баланса на каждой доске.
Возможности OEM/ODM
Полный цикл OEM/ODM-услуг: разработка индивидуальных форм, упаковка под частной маркой, индивидуальные цвета досок, графика деки (цифровая и шелкографическая печать) и дроп-шип-логистика.
Цеха
Производственные цеха
Раскрой ПВХ и подготовка материалов
Автоматические ЧПУ-раскройные машины обрабатывают ПВХ и drop-stitch ткани с субмиллиметровой точностью. Компьютерно-оптимизированный расклад минимизирует отходы материала и обеспечивает соответствие каждой панели размерной спецификации перед сваркой.
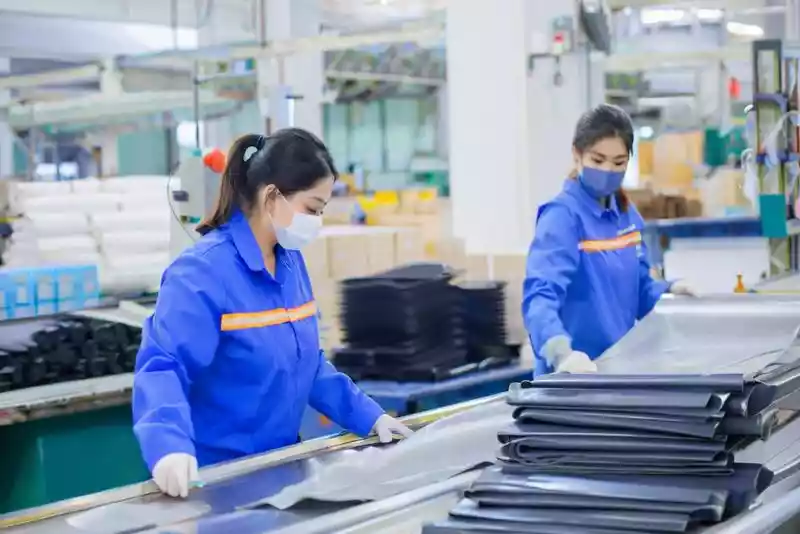
Сварка труб и термосварка
Специализированный сварочный цех с машинами термосварки и RF-прессами. Горячевоздушные сварочные аппараты соединяют ПВХ-камеры труб, а RF-сварка создает высокопрочные герметичные швы, превышающие требования EN ISO 25649.
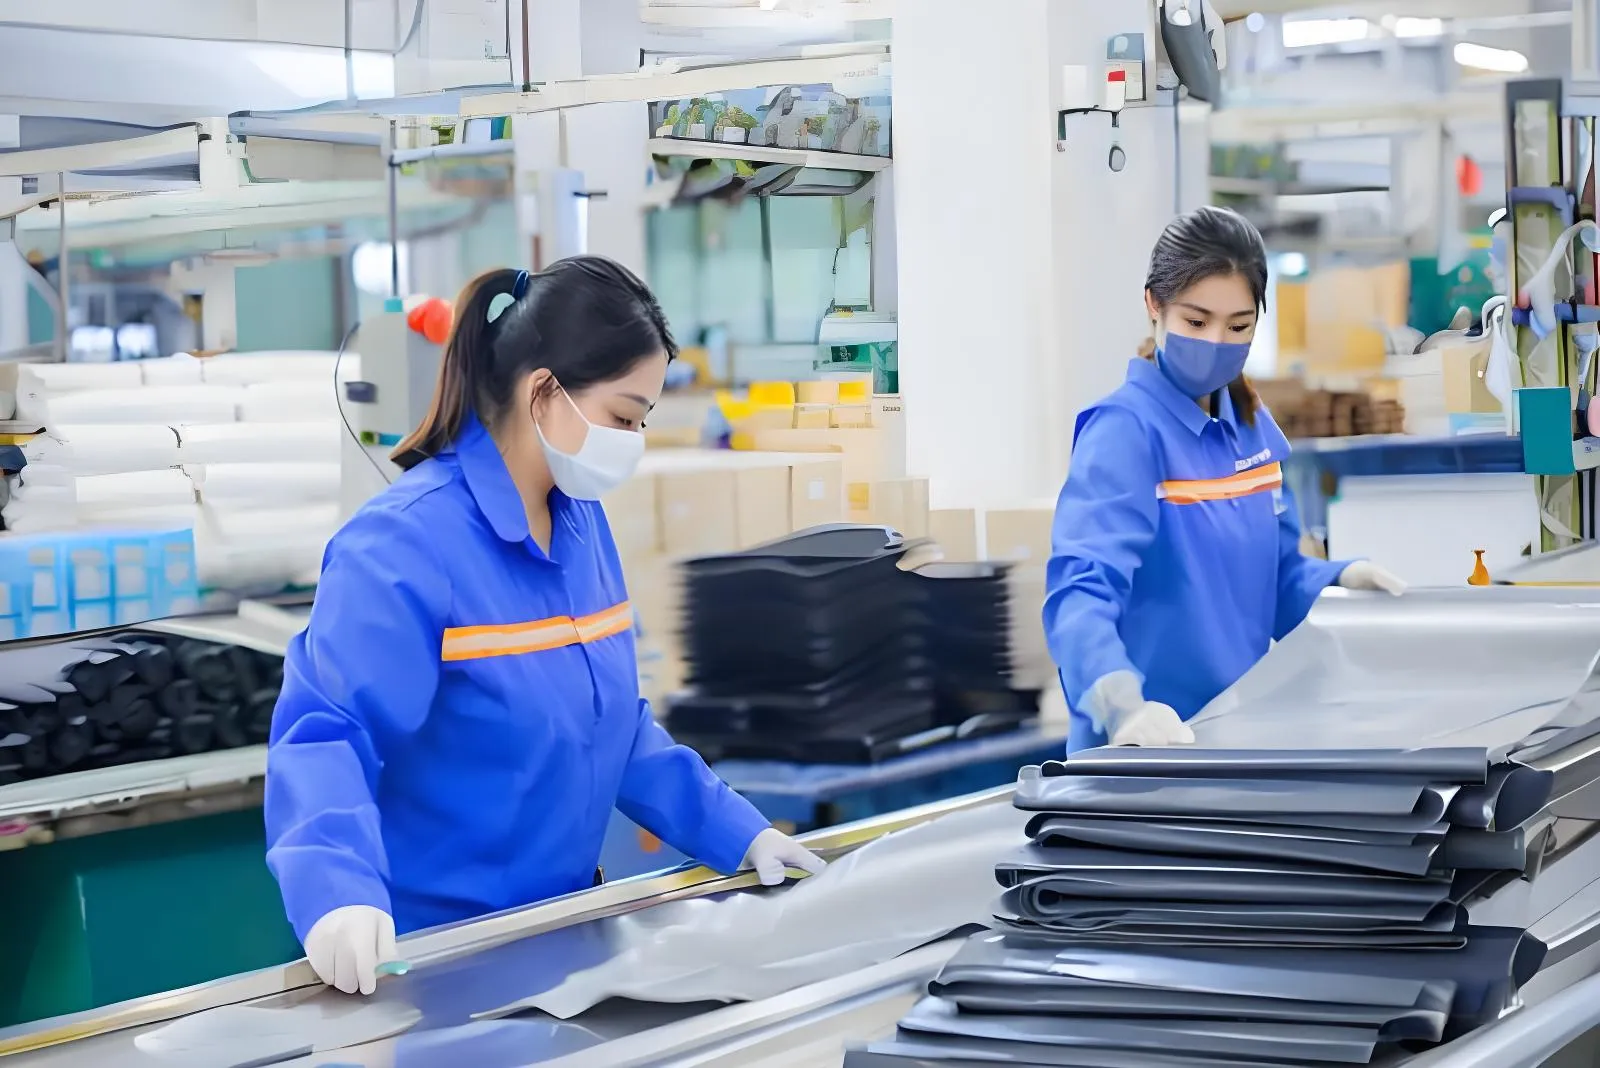
Формы FRP и композитное производство
Индивидуальные формы из стеклопластика (FRP) для компонентов SUP производятся методом ручной выкладки стекловолокна с полиэфирными и винилэфирными смолами. Каждый слой раскатывается вручную и вакуумируется для стабильного качества. Кабина гелькоутного напыления обеспечивает высокоглянцевую, УФ-стойкую морскую отделку.
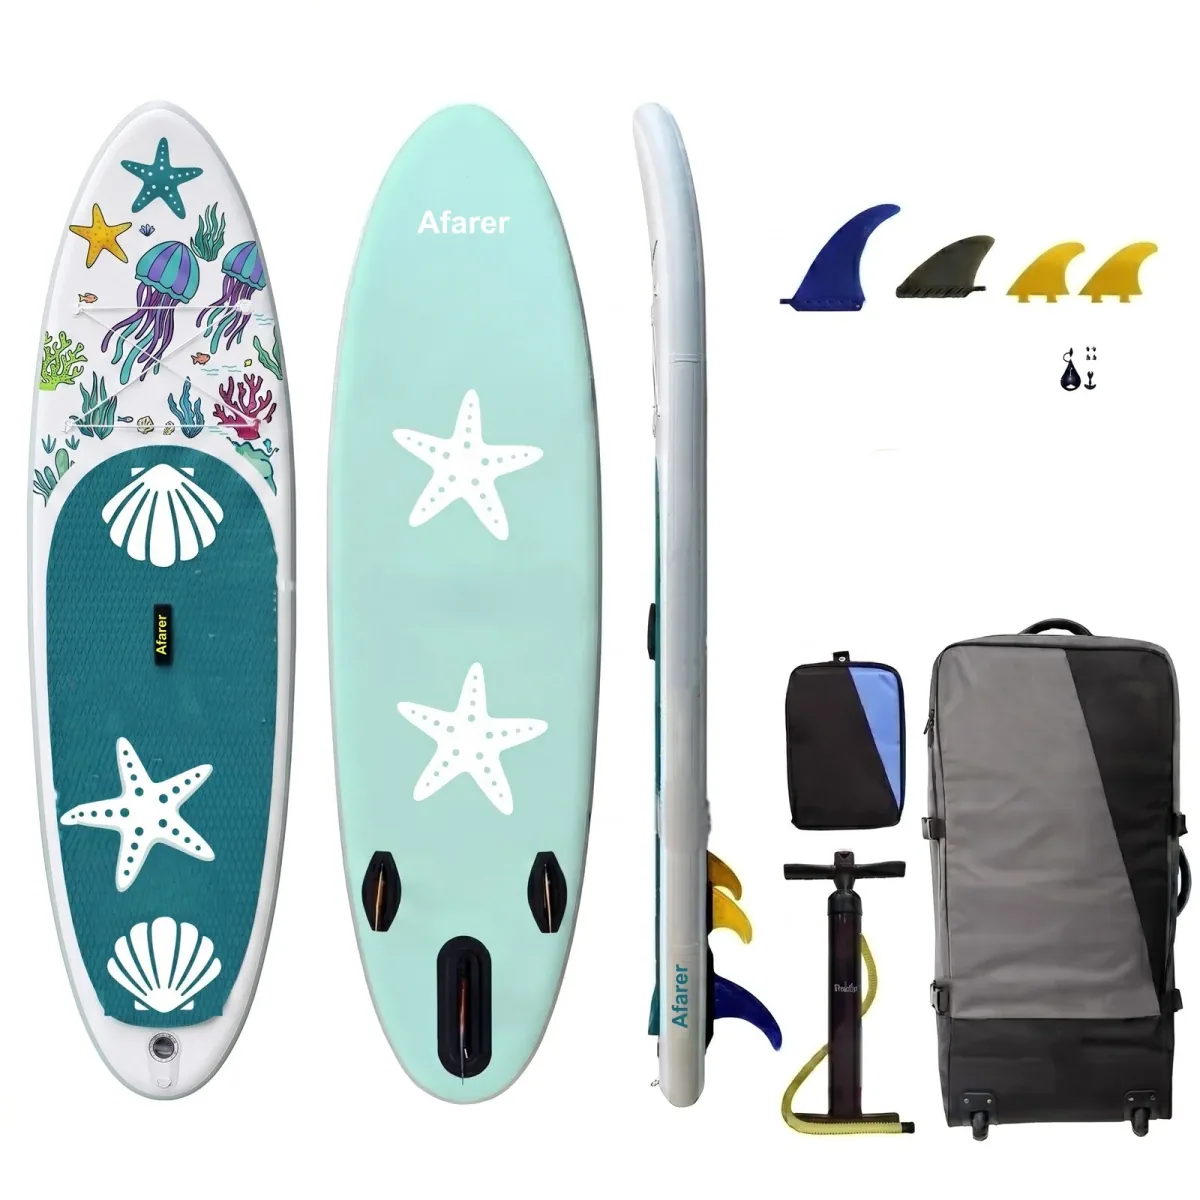
Печать и декорирование SUP
SUP-доски декорируются цифровой печатью для полноцветной графики и шелкографией для логотипов и повторяющихся узоров. Цифровые принтеры создают фото-качественные рисунки палубы, а шелкография обеспечивает долговечные, яркие фирменные знаки.
Финальная сборка и оснастка
Сборочная линия, где сердечники drop-stitch отделываются рельсами, наносятся EVA-настилы, устанавливаются плавники, клапаны и аксессуары. Каждая доска проходит 100-точечный чек-лист, утверждаемый руководителем бригады.
Контроль качества и инспекция
Каждая готовая доска проходит обязательное тестирование удержания воздуха, проверку отслаивания швов и полную проверку систем перед отправкой. Лаборатория качества работает независимо от производства и подчиняется руководству.
Информация для B2B
Производство и торговые условия
Afarer — бренд под управлением Aquafarer LLC (США), сертифицирован по ISO и CE, с 10+ годами экспортного опыта.
MOQ
Стандартный MOQ: 5–10 единиц на модель. Пробные заказы приветствуются для новых партнёрств.
Срок производства
Стандартное производство: 30–45 дней с момента подтверждения заказа. Сроки на образцы и прототипы: 15–20 дней. Срочные заказы возможны.
Условия оплаты
T/T: 30% депозит, 70% перед отгрузкой. Для подходящих партнёров доступны L/C, Western Union и PayPal. Отсрочка платежа обсуждается.
Доставка и логистика
FOB Циндао, доступны CIF и DDP. Собственная логистическая служба берёт на себя загрузку контейнеров, оформление документов и таможенную очистку для бесперебойной доставки по всему миру.
Сертификаты
Менеджмент качества ISO. Сертификация CE (ЕС) на всех стандартных моделях. FCC/UKCA/FDA по запросу. Отчёты заводских аудитов предоставляются по запросу.
Гарантия качества
100% изделий проходят испытания на удержание воздуха и отслаивание швов. 2-летняя гарантия на производственные дефекты. Перед отгрузкой принимается инспекция третьей стороны (SGS/BV).
Оборудование
Ключевое производственное оборудование
Производственный процесс
От материала до готовой доски
Каждая доска проходит через 6 этапов производства с контрольными проверками качества на каждом этапе. Никаких сокращений, никаких пропусков инспекций.
Прием материалов и входной контроль качества
Все поступающие материалы регистрируются по номеру партии/лоте в нашей ERP-системе. Рулоны ПВХ-тканей, сердечники с капельным швом, клапаны, клеи и комплектующие находятся на карантине до утверждения ОТК.
Прочность на растяжение (ASTM D751), разрывная прочность (ISO 4674), измерение толщины, вязкость клея, визуальная проверка на дефекты
Протестировано 100% партий. Отвергнуть, если прочность на разрыв < 90% от спецификации, разрыв < минимального значения по спецификации или имеется любой визуальный дефект
ЧПУ резка и подготовка материалов
Компьютерная оптимизация раскроя размещает панели на ПВХ-материале для минимизации отходов. Автоматические станки с ЧПУ обеспечивают точность позиционирования 0,1 мм.
Проверка размеров по CAD DXF файлам, инспекция качества кромок, проверка количества панелей
Каждый 20-й панель измеряется. Допуск ±0,5 мм. Отклоняйте партию, если более 2% за пределами допуска
Сварка и склеивание с использованием технологии Drop-Stitch
Сердечники с прерывистой стежкой соединяются с внешними ПВХ-ламинированными слоями с помощью термоламинации. Камеры труб сварены с помощью радиочастотной сварки или сварки горячим воздухом. Рельсовые полосы склеены трёхслойной методом фьюжн-бонда.
Тест на отрыв каждые 50 единиц (ASTM D751), измерение ширины сварного шва, просмотр журнала температуры горячего воздуха, визуальный осмотр шва под подсветкой
Прочность на отрыв минимум 8 Н/см. Допуск ширины сварного шва ±1 мм. Любая видимая канализация = отклонить
Сборка и такелаж
Доски поступают на финальную сборку, где соединяются все компоненты: рельсы склеены и сварены, установлены клапаны, D-образные кольца, ручки, гнезда для плавников и крепление для сумки для переноски. Каждое изделие проходит проверку по 100-точечному контрольному списку сборки.
Подтверждение по 100-пунктовому контрольному списку для каждого блока, тест работы клапана (10 циклов открытия/закрытия), проверка затяжки аппаратуры, визуальный осмотр
Политика нулевого брака для критически важных элементов безопасности (клапаны, D-образные кольца, ручки). Незначительные косметические дефекты: AQL 2,5 (ISO 2859)
Испытание под давлением и удержание качества
Каждая камера надувается до 1,25× номинального давления (обычно 20–25 PSI) и удерживается в течение 24–48 часов. Датчики давления ведут непрерывный контроль. Камеры, у которых падение давления превышает 5%, отклоняются и направляются на повторный осмотр швов.
Журнал удержания давления за 24–48 часов, ежедневная проверка калибровки датчика, показание давления с температурной компенсацией, повторная проверка шва после ремонта
Максимальное падение давления 5% за 24–48 часов при стабильной температуре. Любая камера, превышающая это значение = 100% повторное тестирование всей производственной партии
Окончательная проверка и упаковка
Окончательный визуальный и функциональный осмотр. Дефекты поверхности, однородность цвета, проверка этикетки/ящика, целостность упаковки и комплектность аксессуаров. Единицы продукции упакованы вакуумно, помещены в коробки и уложены на поддоны для загрузки в контейнер.
Полный визуальный осмотр, проверка принадлежностей по каждой SKU, тест падения упаковки (1 м, случайная выборка), проверка сканирования этикетки/штрих-кода
AQL 2,5 для основных дефектов, AQL 4,0 для незначительных. Нулевая терпимость к дефектам, связанным с безопасностью. 100% единиц проверяются визуально
Наши люди
Рабочая сила и экспертиза
Инженеры в области НИОКР, проектирования форм, лаборатории материалов и производственного инжиниринга. В среднем 7 лет опыта в производстве надувных изделий.
R&D & Engineering
Проектирование продукта, конструкторская разработка форм, лаборатория материалов
Cutting & Material Prep
ЧПУ резка, подготовка панелей, обработка материалов
Welding & Lamination
Сварка РЧ, сварка горячим воздухом, склеивание drop-stitch
SUP Core Bonding
Ламинирование с капроновой нитью, термосварка, сплавление рельсовой ленты
Assembly & Rigging
Окончательная сборка, установка оборудования, проверка систем
Quality Control
Входной контроль качества, контроль качества в процессе, окончательная проверка, лабораторные испытания
Logistics & Packing
Упаковка, загрузка контейнера, экспортная документация
Management & Admin
Продажи, закупки, кадровые ресурсы, финансы, соответствие
Качество продукции по цифрам
Метрики контроля качества
Реальные данные о прохождении/непройденных тестах с нашей производственной линии. Наша лаборатория качества работает независимо от производства и напрямую отчитывается перед руководством.
Каждая доска, каждая камера, каждая партия
В течение 24–48 часов при 1,25× номинального давления
По стандарту выборки ISO 2859
В зависимости от категории продукта
Запас прочности в каждой камере
Вентили, D-образные кольца, швы, плавучесть
Прослеживаемость
Отслеживание материалов и контроль партий
Каждой партии сырья присваивается уникальный номер партии в нашей системе ERP. От момента поступления через производство до готового продукта, спецификация каждой партии продукции связана с исходной партией поставщика. Это обеспечивает полную прослеживаемость вверх по цепочке на случай любых вопросов качества или соответствия требованиям.
Supplier Material Certifications
Посмотреть наш производственный процесс
Проследите путь доски через все этапы производства — от сырья до готовой к воде доски.
Смотреть процесс производства →