
Afarer
Fabryka i Produkcja
12.000 m² zintegrowanej produkcji — od surowca do gotowej deski
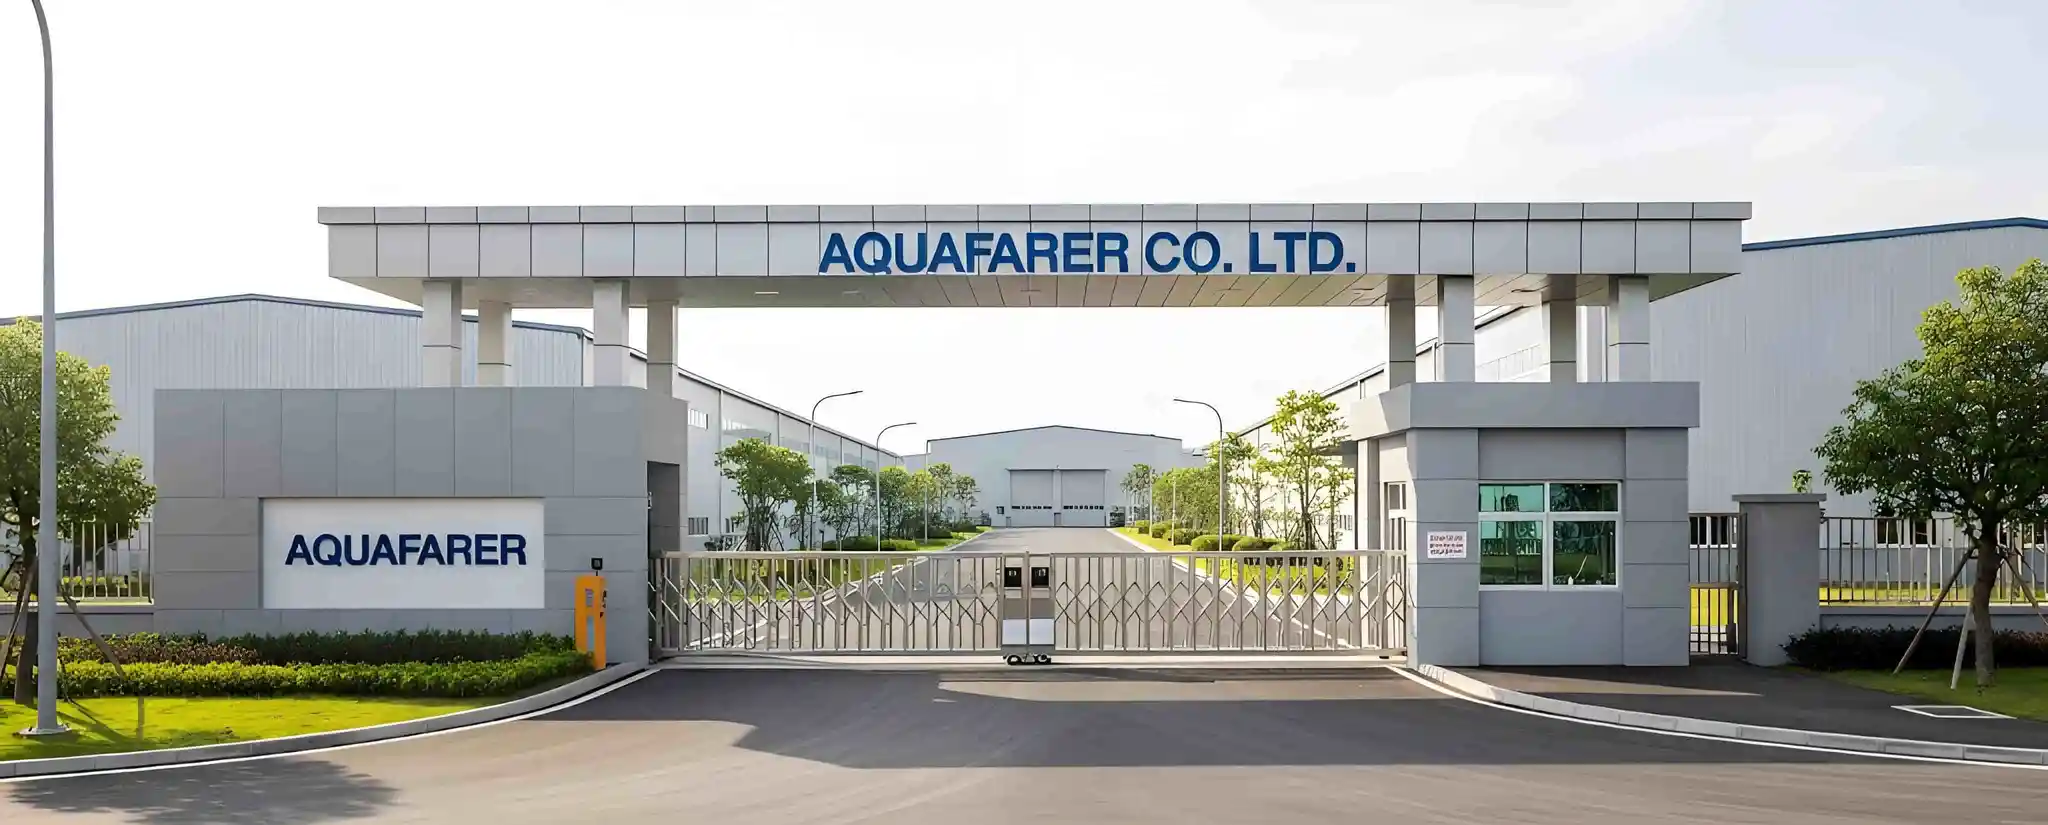
Jako marka fabryczna Qingdao Vatrad Group Co., Ltd., afarer kontroluje każdy etap produkcji — od przybycia surowych materiałów PVC i włókna szklanego do końcowej inspekcji przed dostawą gotowej deski. Nasz zakład produkcyjny w Strefie Rozwoju Gospodarczego Qingdao zajmuje 12.000 metrów kwadratowych i mieści dedykowane warsztaty do cięcia PVC, uszczelniania termicznego rur, produkcji form FRP, cyfrowego druku SUP, montażu końcowego i testów jakości.
Integrując projektowanie, inżynierię, prototypowanie, produkcję i testowanie pod jednym dachem, eliminujemy nieefektywności produkcji kontraktowej i utrzymujemy bezpośrednią kontrolę nad jakością wykonania, doborem materiałów i terminami dostaw. Każda deska opuszczająca nasz warsztat jest budowana przez naszych ludzi, na naszym sprzęcie, według naszych standardów.
Inteligencja fabryki
Poznaj Nasze Możliwości Produkcyjne
Moc produkcyjna
Zakład o powierzchni 12 000 m² produkujący 15 000+ SUP rocznie w liniach desek SUP i sprzętu bezpieczeństwa. 200+ pracowników, 2 zmiany.
Laboratorium Jakości i Testowanie
Niezależne laboratorium kontroli jakości z 4 etapami testów: kontrola surowców (testy rozciągania, rozdzierania, UV), 24–48-godzinne utrzymanie ciśnienia przy 1,25-krotności nominalnego ciśnienia, testy odrywania szwów oraz weryfikacja obciążenia i równowagi dla każdej deski.
Możliwość OEM/ODM
Kompleksowe usługi OEM/ODM: projektowanie niestandardowych form, opakowania private label, niestandardowe kolory desek, grafika pokładu (druk cyfrowy i sitodruk) oraz logistyka drop-ship.
Warsztaty
Warsztaty Produkcyjne
Cięcie PVC i Przygotowanie Materiału
Automatyczne maszyny do cięcia CNC przetwarzają tkaniny PVC i drop-stitch z precyzją poniżej milimetra. Komputerowo zoptymalizowane układanie minimalizuje odpady materiałowe i zapewnia, że każdy panel spełnia swoją specyfikację wymiarową przed spawaniem.
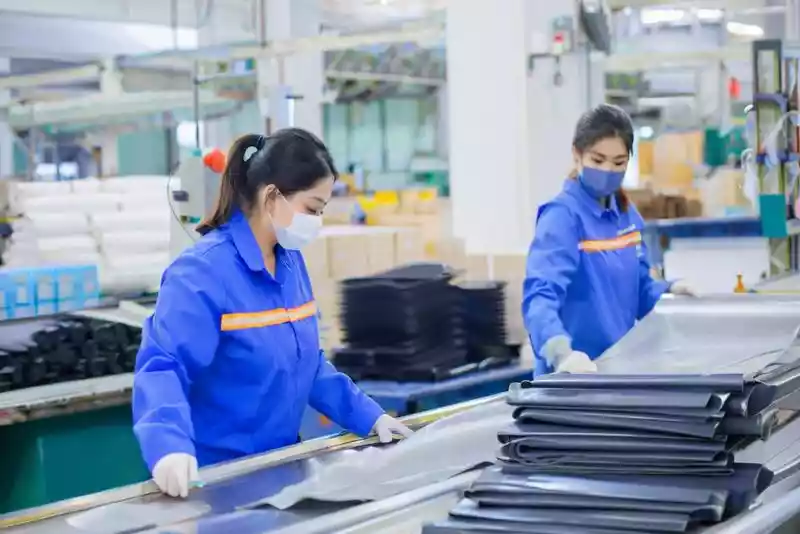
Spawanie Rur i Uszczelnianie Termiczne
Dedykowany warsztat spawalniczy z maszynami do uszczelniania termicznego i prasami dielektrycznymi RF. Nagrzewnice gorącego powietrza łączą i stapiają komory rur PVC, podczas gdy zgrzewy RF wytwarzają wysokowytrzymałe, szczelne szwy przekraczające wymagania EN ISO 25649.
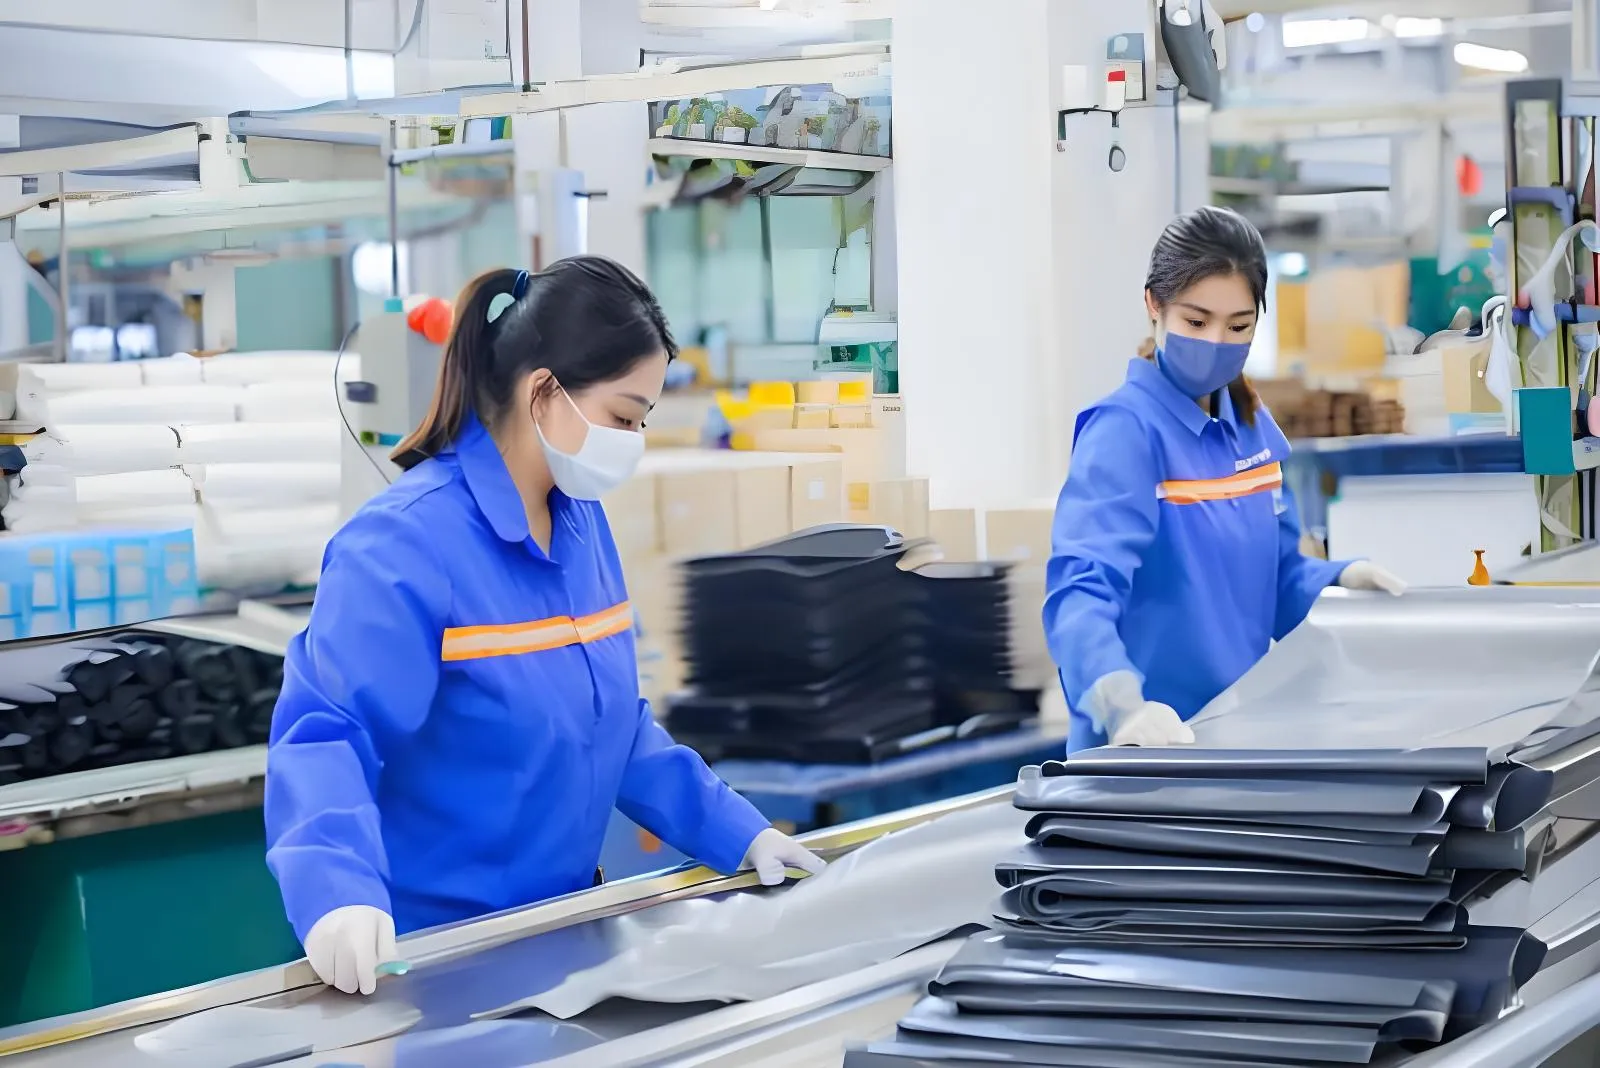
Formy FRP i Produkcja Kompozytów
Niestandardowe formy FRP dla komponentów SUP, produkowane metodą ręcznego układania włókna szklanego z systemami żywic poliestrowych i winyloestrowych. Każda warstwa jest ręcznie wałkowana i pakowana próżniowo dla zapewnienia stałej jakości. Kabina natryskowa żelkotu zapewnia wysokopołyskowe, odporne na UV wykończenie morskie.
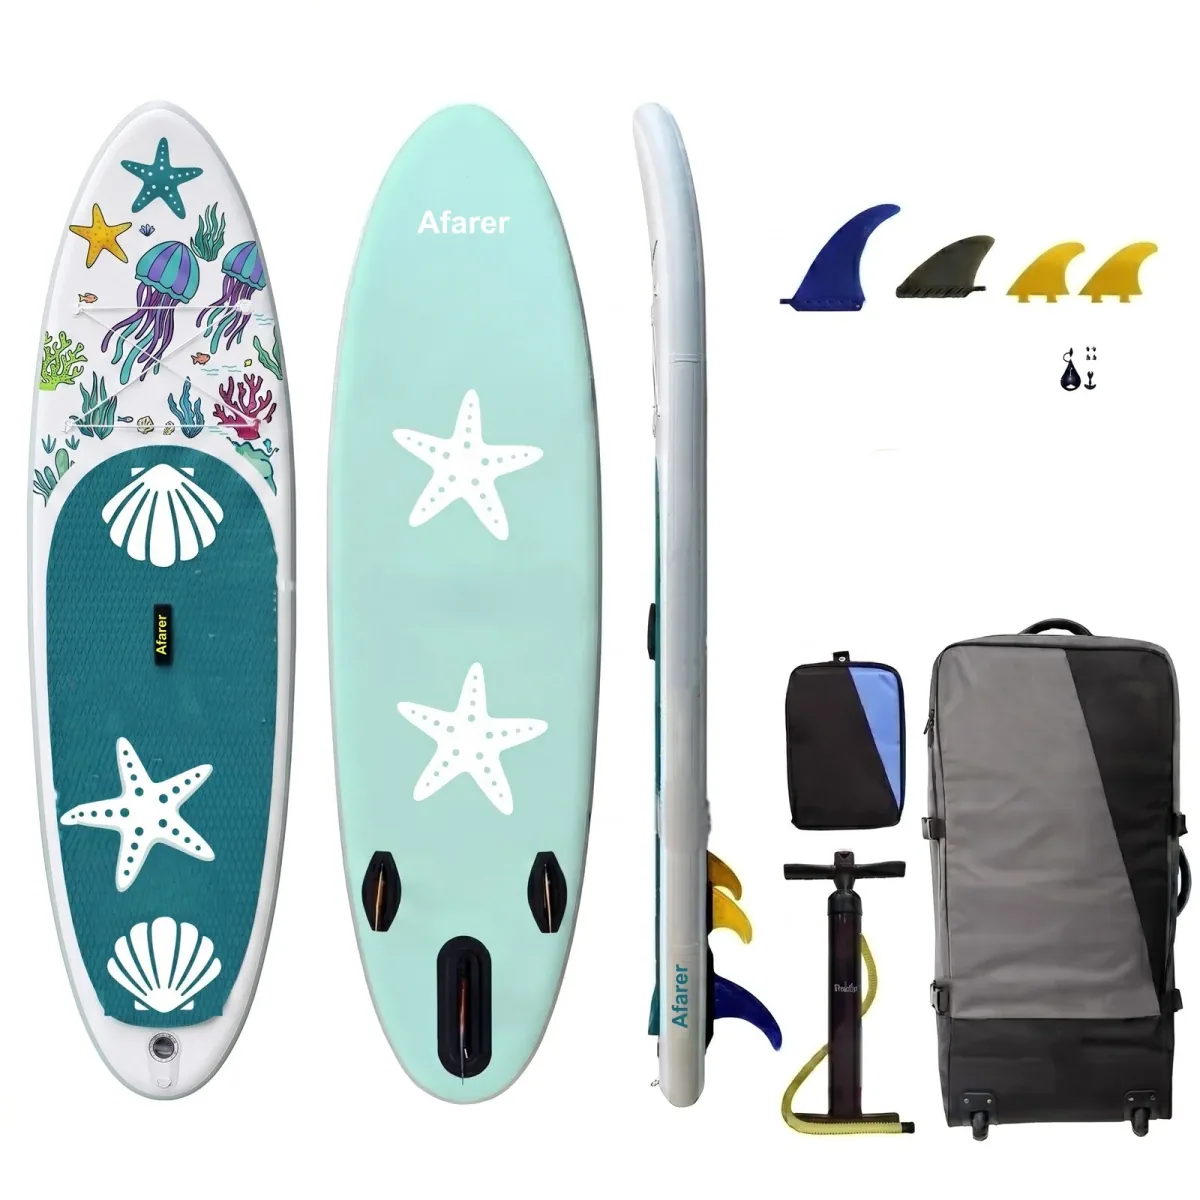
Druk SUP i Dekoracja
Deski SUP są dekorowane przy użyciu druku cyfrowego do pełnokolorowych grafik i sitodruku do logo i powtarzalnych wzorów. Drukarki cyfrowe tworzą projekty pokładów w jakości fotograficznej, podczas gdy sitodruk zapewnia trwałe, żywe oznaczenia marki.
Montaż Końcowy i Olinowanie
Linia montażowa, na której rdzenie drop-stitch są wykańczane burtami, nakładane są pokłady EVA oraz montowane płetwy, zawory i akcesoria. Każda deska przechodzi 100-punktową listę kontrolną montażu podpisaną przez lidera zespołu.
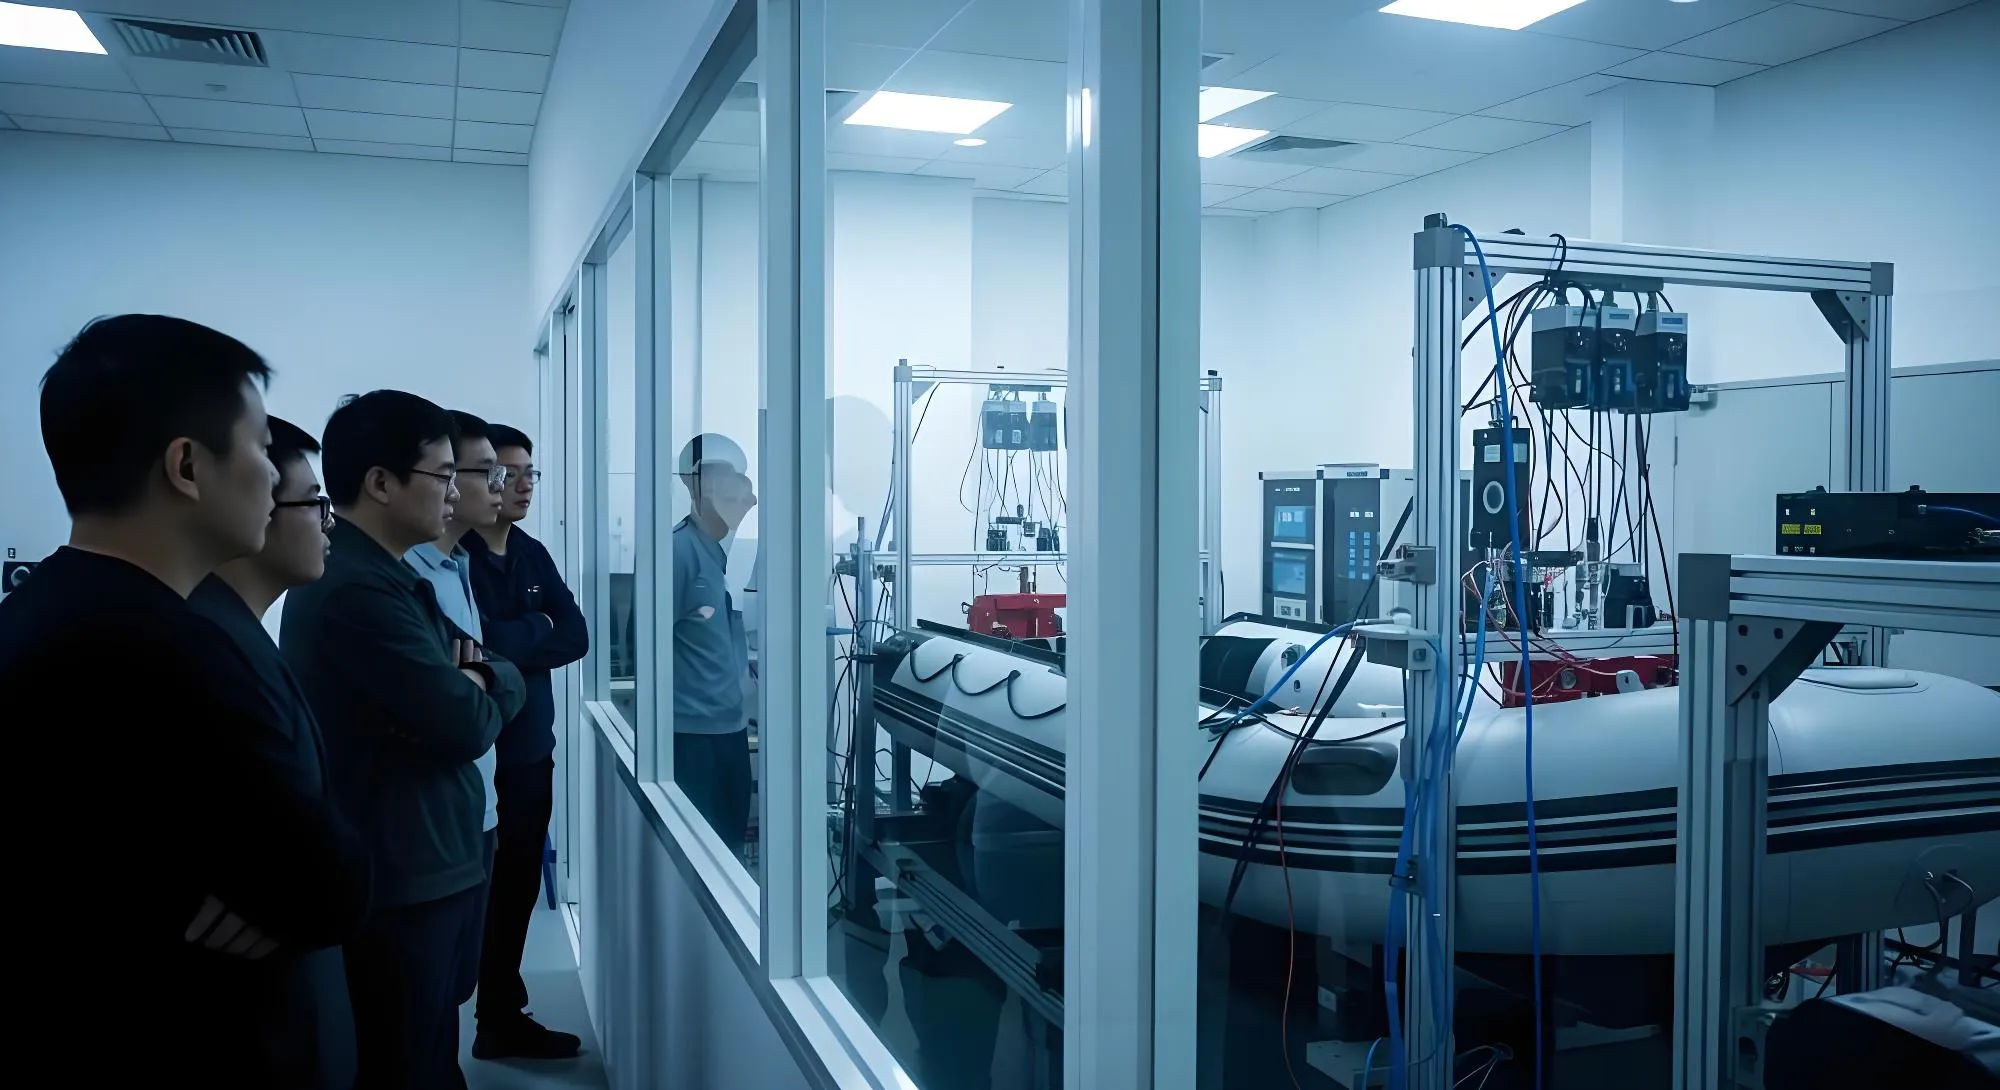
Testy Jakości i Inspekcja
Każda ukończona deska przechodzi obowiązkowy test retencji powietrza, weryfikację wytrzymałości szwów i pełną kontrolę systemów przed wysyłką. Nasze laboratorium jakości działa niezależnie od produkcji i raportuje bezpośrednio do kierownictwa.
Informacje B2B
Produkcja i Warunki Handlowe
Afarer to marka prowadzona przez Aquafarer LLC (USA) — z certyfikatami ISO i CE oraz 10+ lat doświadczenia w eksporcie.
MOQ
Standardowe MOQ: 5–10 sztuk na model. Zamówienia próbne mile widziane dla nowych partnerstw.
Czas Realizacji
Produkcja standardowa: 30–45 dni od potwierdzenia zamówienia. Czas realizacji próbki/prototypu: 15–20 dni. Dostępne zamówienia ekspresowe.
Warunki Płatności
T/T 30% zaliczki, 70% przed wysyłką. L/C, Western Union i PayPal dostępne dla kwalifikujących się partnerów. Płatności odroczone do negocjacji.
Wysyłka i Logistyka
Dostępne warunki FOB Qingdao, CIF i DDP. Wewnętrzny zespół ds. frachtu obsługuje załadunek kontenerów, dokumentację i odprawę celną, zapewniając sprawne dostawy na całym świecie.
Certyfikaty
Zarządzanie jakością ISO. Certyfikacja CE (UE) wszystkich modeli standardowych. FCC/UKCA/FDA na życzenie. Dostępne raporty z audytów fabryki.
Zapewnienie Jakości
100% testów szczelności powietrznej i odporności łączeń na odrywanie na każdej sztuce. 2-letnia gwarancja na wady produkcyjne. Inspekcja strony trzeciej (SGS/BV) akceptowana przed wysyłką.
Sprzęt
Kluczowy Sprzęt Produkcyjny
Przepływ produkcji
Od materiału do gotowej deski
Każda deska przechodzi przez 6 etapów produkcji z punktami kontrolnymi QC na każdym kroku. Żadnych skrótów, żadnych pominiętych inspekcji.
Odbiór materiału i kontrola jakości przy przyjęciu
Wszystkie przychodzące materiały są rejestrowane według numeru partii/wiazek w naszym systemie ERP. Rolki tkaniny PVC, rdzenie z tkaniny drop-stitch, zawory, kleje i elementy sprzętowe są poddawane kwarantannie do momentu zatwierdzenia przez kontrolę jakości.
Wytrzymałość na rozciąganie (ASTM D751), odporność na rozdarcie (ISO 4674), grubość, lepkość kleju, skanowanie wizualne pod kątem wad
100% partii przetestowanych. Odrzucić, jeśli wytrzymałość na rozciąganie < 90% normy, odporność na rozdzieranie < minimalnej normy lub występuje jakakolwiek wada wizualna
Cięcie CNC i przygotowanie materiału
Optymalizowane komputerowo rozmieszczanie układa panele na arkuszach PCV, aby zminimalizować odpady. Automatyczne maszyny CNC utrzymują dokładność pozycjonowania na poziomie 0,1 mm.
Kontrola wymiarów w porównaniu z plikami CAD DXF, inspekcja jakości krawędzi, weryfikacja liczby paneli
Każdy 20. panel mierzony. Tolerancja ±0,5 mm. Odrzucić partię, jeśli >2% poza tolerancją
Spawanie i łączenie metodą drop-stitch
Rdzenie drop-stitch są łączone z zewnętrznymi laminatami PVC za pomocą laminowania na gorąco. Komory rur są zgrzewane metodą RF lub zgrzewaniem gorącym powietrzem. Taśmy szynowe są łączone poprzez fuzję w trzech warstwach.
Test odrywania co 50 jednostek (ASTM D751), pomiar szerokości spawu, przegląd rejestru temperatury gorącego powietrza, wizualna inspekcja szwu pod światłem wstecznym
Siła odrywania min 8 N/cm. Tolerancja szerokości spoiny ±1 mm. Każde widoczne tworzenie kanałów = odrzut
Montaż i instalacja
Deski przechodzą do końcowego montażu, gdzie wszystkie elementy są łączone: klejone i spawane burty, zainstalowane zawory, pierścienie D, uchwyty, skrzynki na płetwy i dopasowanie torby transportowej. Każda jednostka podlega 100-punktowej liście kontrolnej montażu.
Zatwierdzenie listy kontrolnej 100 punktów dla jednostki, test funkcji zaworu (10 cykli otwierania/zamykania), weryfikacja momentu dokręcania sprzętu, inspekcja wizualna
Polityka zerowej wadliwości dla elementów krytycznych dla bezpieczeństwa (zawory, pierścienie D, uchwyty). Drobne wady kosmetyczne: AQL 2,5 (ISO 2859)
Test ciśnieniowy i zatrzymanie jakości
Każda komora jest napełniana do 1,25× nominalnego ciśnienia (zwykle 20–25 PSI) i utrzymywana przez 24–48 godzin. Czujniki ciśnienia rejestrują dane ciągłe. Komory, w których nastąpi spadek ciśnienia powyżej 5%, są odrzucane i wysyłane do ponownej kontroli szwów.
24–48-godzinny zapis utrzymania ciśnienia, codziennie weryfikowana kalibracja czujnika, ciśnienie skompensowane temperaturowo, ponowne testowanie szwu po naprawie
Maksymalny spadek ciśnienia 5% przez 24–48h przy stabilnej temperaturze. Każda komora przekraczająca ten limit = 100% ponowny test całej partii produkcyjnej
Ostateczna inspekcja i pakowanie
Końcowa kontrola wizualna i funkcjonalna. Wady powierzchni, jednolitość kolorów, weryfikacja etykiet/KODÓW BIN, integralność opakowania oraz kompletność akcesoriów. Jednostki są pakowane próżniowo, pakowane w pudełka i układane na paletach do załadunku kontenerowego.
Pełna inspekcja wizualna, lista kontrolna akcesoriów według SKU, test upuszczenia opakowania (1 m, losowa próbka), weryfikacja skanowania etykiety/kodu kreskowego
AQL 2,5 dla wad poważnych, AQL 4,0 dla wad drobnych. Zerowa tolerancja dla wad zagrażających bezpieczeństwu. 100% jednostek poddanych inspekcji wizualnej
Nasi Ludzie
Siła robocza i doświadczenie
Inżynierowie w działach B+R, projektowania form, laboratorium materiałów i inżynierii produkcji. Średnio 7 lat doświadczenia w produkcji wyrobów dmuchanych.
R&D & Engineering
Projektowanie produktu, inżynieria form, laboratorium materiałów
Cutting & Material Prep
Cięcie CNC, przygotowanie paneli, obsługa materiałów
Welding & Lamination
spawanie RF, spawanie gorącym powietrzem, wiązanie drop-stitch
SUP Core Bonding
Laminowanie drop-stitch, wiązanie cieplne, fuzja pasków szynowych
Assembly & Rigging
Montaż końcowy, instalacja sprzętu, kontrola systemów
Quality Control
Kontrola jakości przy przyjęciu, kontrola jakości w trakcie procesu, kontrola końcowa, testy laboratoryjne
Logistics & Packing
Pakowanie, załadunek kontenerów, dokumentacja eksportowa
Management & Admin
Sprzedaż, zaopatrzenie, HR, finanse, zgodność
Kontrola jakości w liczbach
Metryki kontroli jakości
Rzeczywiste dane zaliczenia/niezaliczenia z naszej linii produkcyjnej. Nasze laboratorium jakości działa niezależnie od produkcji i raportuje bezpośrednio do kierownictwa.
Każda deska, każda komora, każda partia
Przez 24–48 godzin przy ciśnieniu znamionowym 1,25×
Zgodnie z normą próbkowania ISO 2859
W zależności od kategorii produktu
Margines bezpieczeństwa w każdej komorze
Zawory, pierścienie D, szwy, wyporność
Śledzenie
Śledzenie materiałów i kontrola partii
Każda partia surowca otrzymuje unikalny numer partii w naszym systemie ERP. Od momentu przybycia, poprzez produkcję, aż do produktu końcowego, każda karta materiałowa deski jest powiązana z oryginalną partią dostawcy. Umożliwia to pełną identyfikowalność w górę łańcucha dla wszelkich zapytań dotyczących jakości lub zgodności.
Supplier Material Certifications
Zobacz nasz proces produkcyjny
Śledź deskę przez każdy etap produkcji — od surowca do deski gotowej do wody.
Zobacz proces produkcji →