
Afarer
Fabrik och produktion
12 000 m² integrerad produktion — från råmaterial till färdig bräda
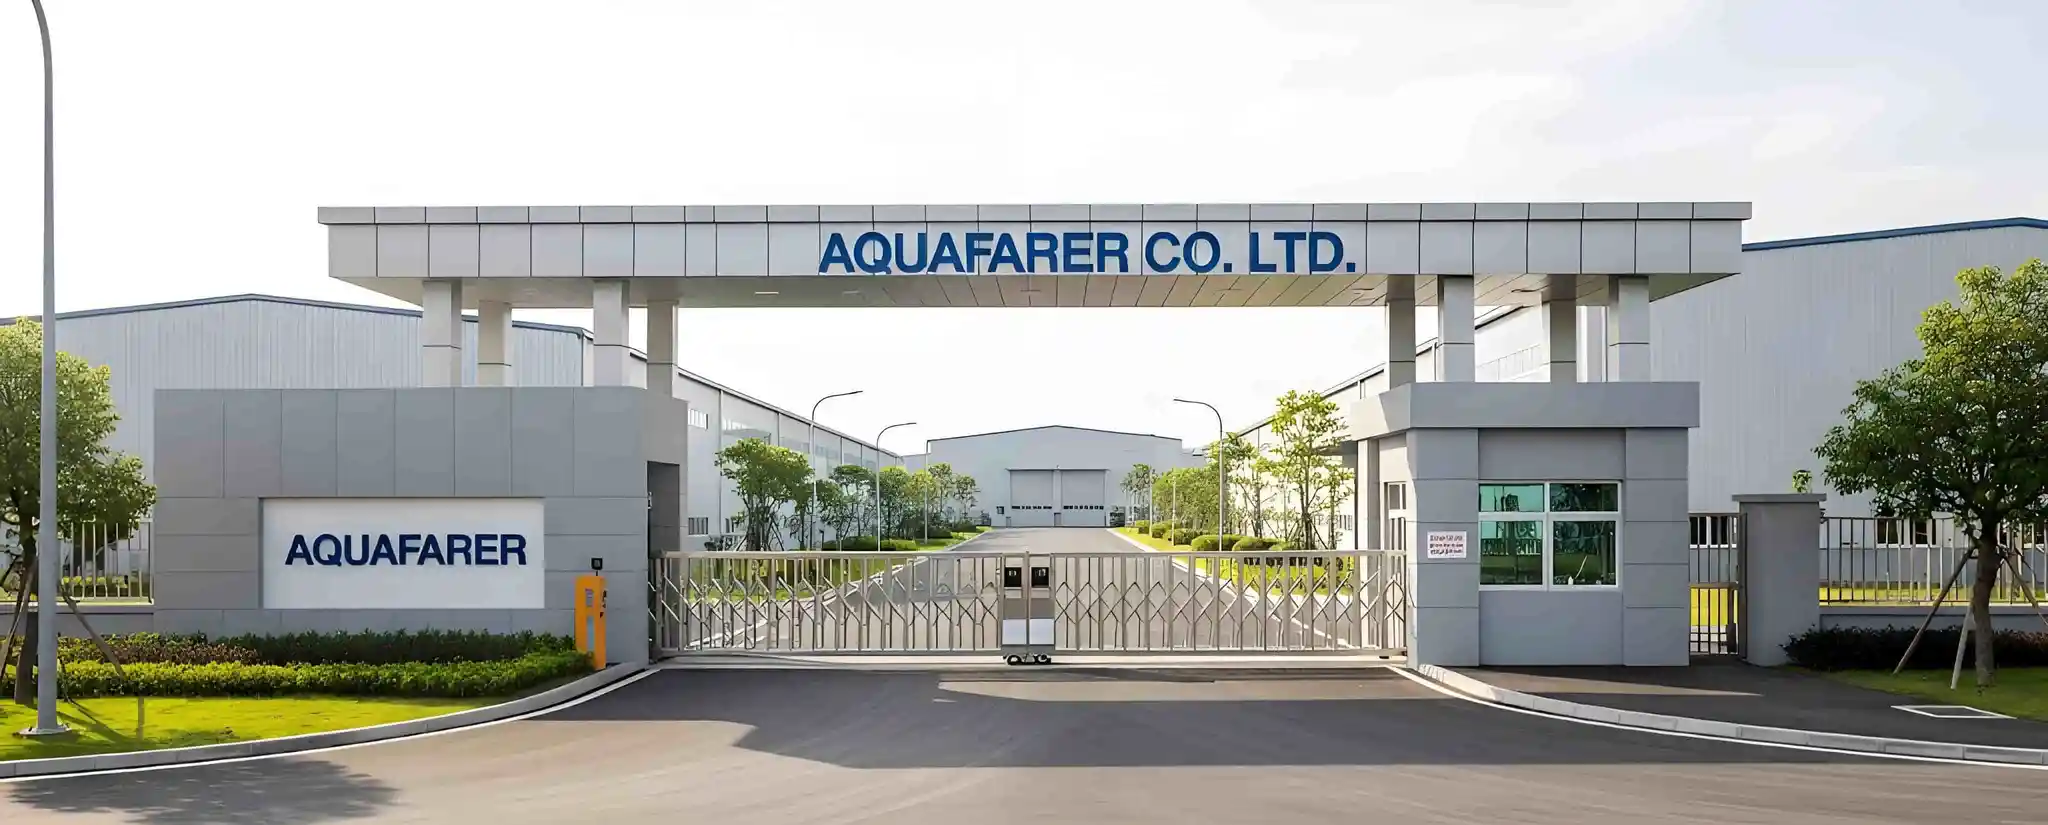
Som ett fabriksmärke under Qingdao Vatrad Group Co., Ltd. kontrollerar afarer varje steg i produktionen — från mottagning av rå PVC- och glasfibermaterial till slutkontroll före frakt av färdig bräda. Vår produktionsanläggning i Qingdao Economic Development Zone täcker 12 000 kvadratmeter och rymmer dedikerade verkstäder för PVC-skärning, rörsvetsning, FRP-formtillverkning, digitalt SUP-tryck, slutmontering och kvalitetstestning.
Genom att integrera design, ingenjörskonst, prototyptillverkning, produktion och testning under ett tak eliminerar vi ineffektiviteten i kontraktstillverkning och upprätthåller direkt kontroll över utförandekvalitet, materialval och leveranstider. Varje bräda som lämnar vår verkstad är byggd av våra människor, på vår utrustning, enligt våra standarder.
Fabriksintelligens
Utforska våra tillverkningsförmågor
Produktionskapacitet
Anläggning på 12 000 m² som producerar 15 000+ SUP per år på SUP-board- och säkerhetsutrustningslinjer. 200+ arbetare, 2 skift.
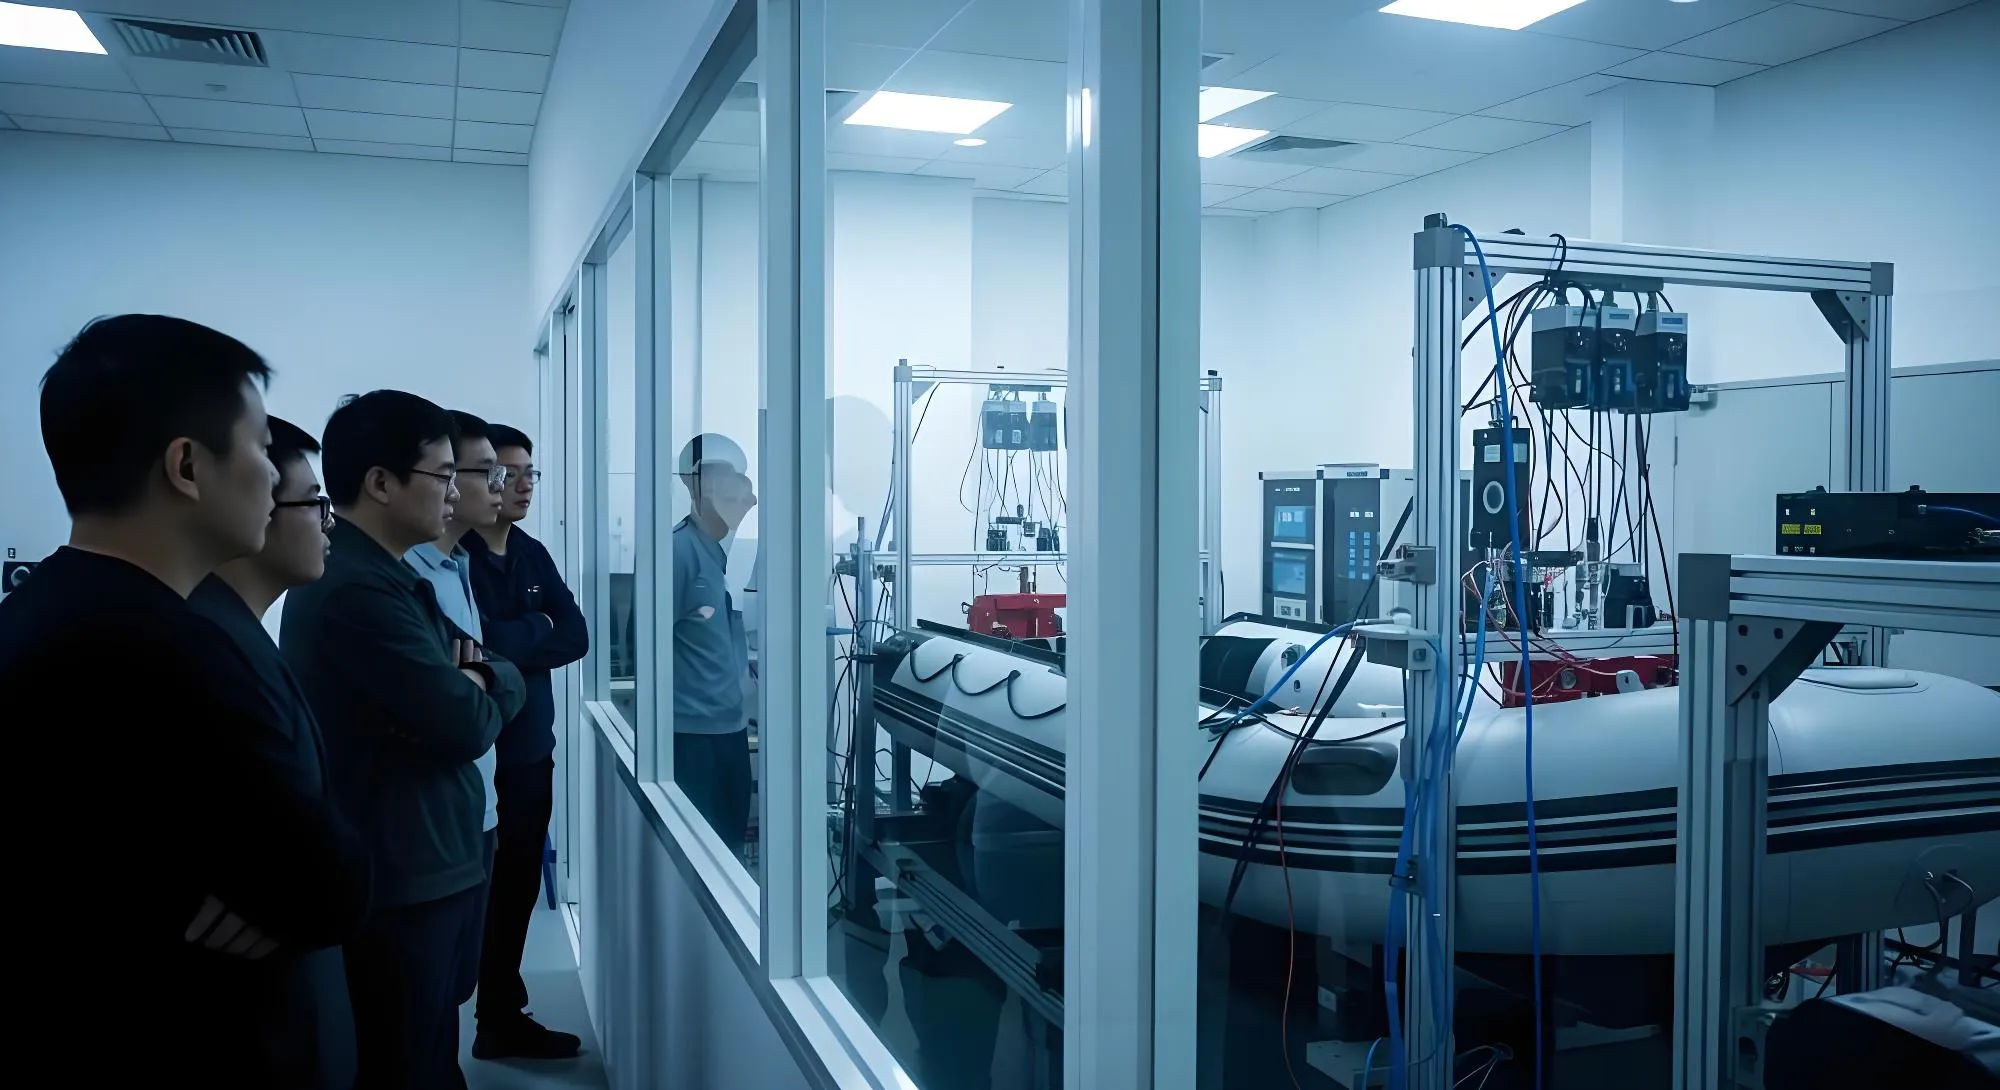
Kvalitetslaboratorium och provning
Oberoende kvalitetskontrolllaboratorium med 4 testfaser: råvarukontroll (drag-, riv- och UV-test), 24–48 timmar tryckhållning vid 1,25 × nominellt tryck, sömavdragstest samt last- och balansverifiering på varje bräda.
OEM/ODM-förmåga
OEM/ODM-tjänster hela vägen: design av kundanpassade formar, private label-förpackning, kundanpassade brädfärger, däckgrafik (digitaltryck och sikttryck) samt drop ship-logistik.
Verkstäder
Produktionsverkstäder
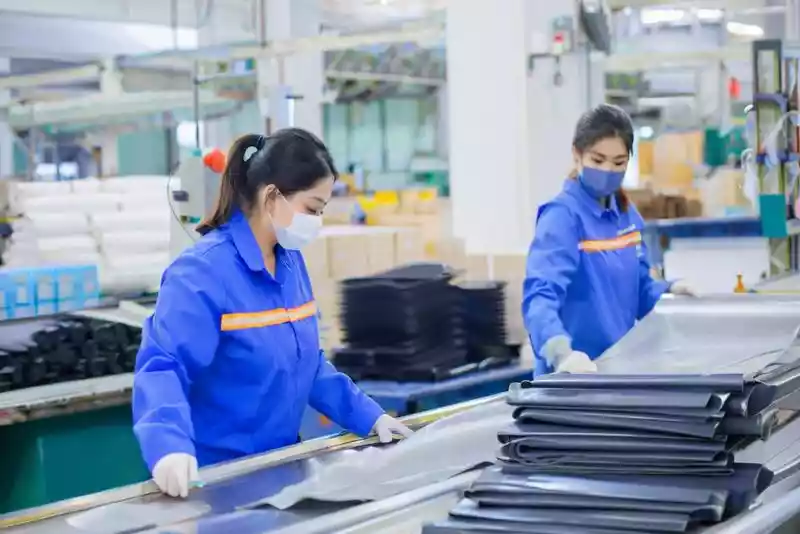
PVC-skärning och materialförberedelse
Automatiska CNC-skärmaskiner bearbetar PVC- och drop-stitch-tyger med submillimeterprecision. Datoroptimerad placering minimerar materialsvinn och säkerställer att varje panel uppfyller sina dimensionsspecifikationer före svetsning.
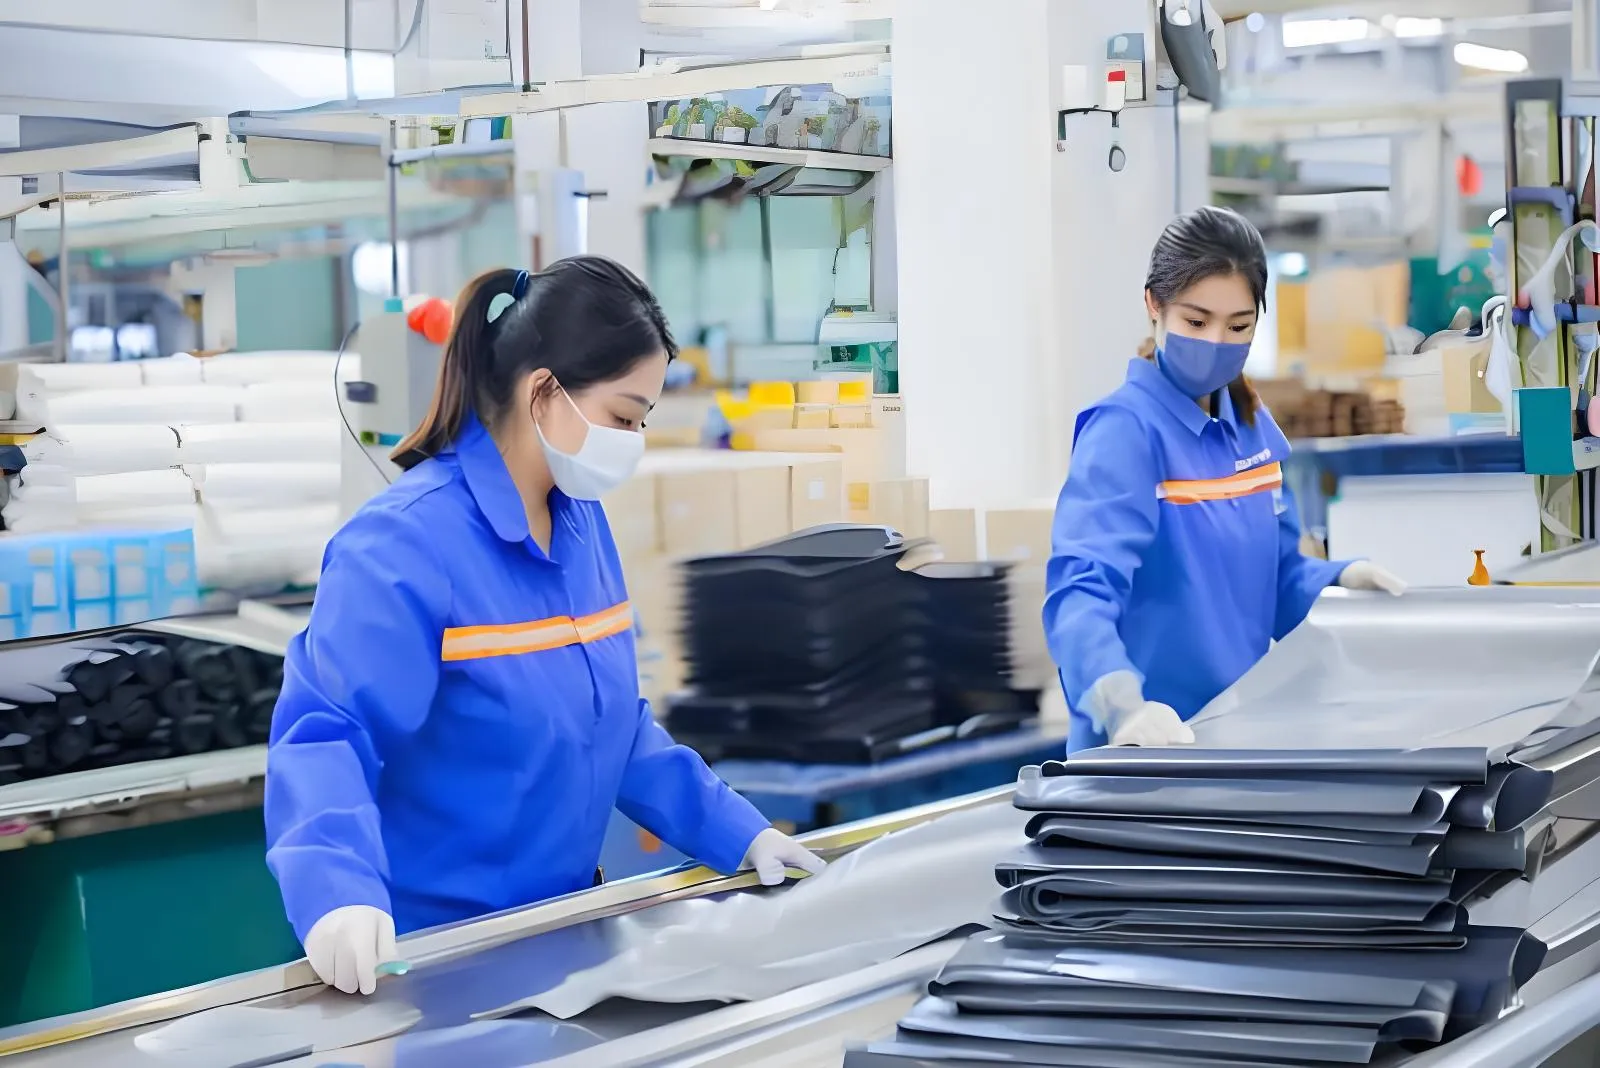
Rörsvetsning och värmegeförsegling
Dedikerad svetsverkstad med varmluftsförseglingsmaskiner och dielektriska RF-pressar. Varmluftssvetsar fogar samman och smälter PVC-rörkammare, medan RF-förseglare skapar höghållfasta, lufttäta sömmar som överträffar EN ISO 25649-kraven.
FRP-formar och komposittillverkning
Kundanpassade FRP-formar för SUP-komponenter, tillverkade med handuppläggning av glasfiber med polyester- och vinylesterhartser. Varje lager handrullas och vakuumpackas för jämn kvalitet. Gelcoat-sprutbox ger en högglansig, UV-beständig marin yta.
SUP-tryck och dekor
SUP-brädor dekoreras med digitaltryck för helfärgsgrafik och screentryck för logotyper och återkommande mönster. Digitala skrivare skapar fotokvalitets däckdesign, medan screentryck levererar hållbara, livfulla varumärkesmärken.
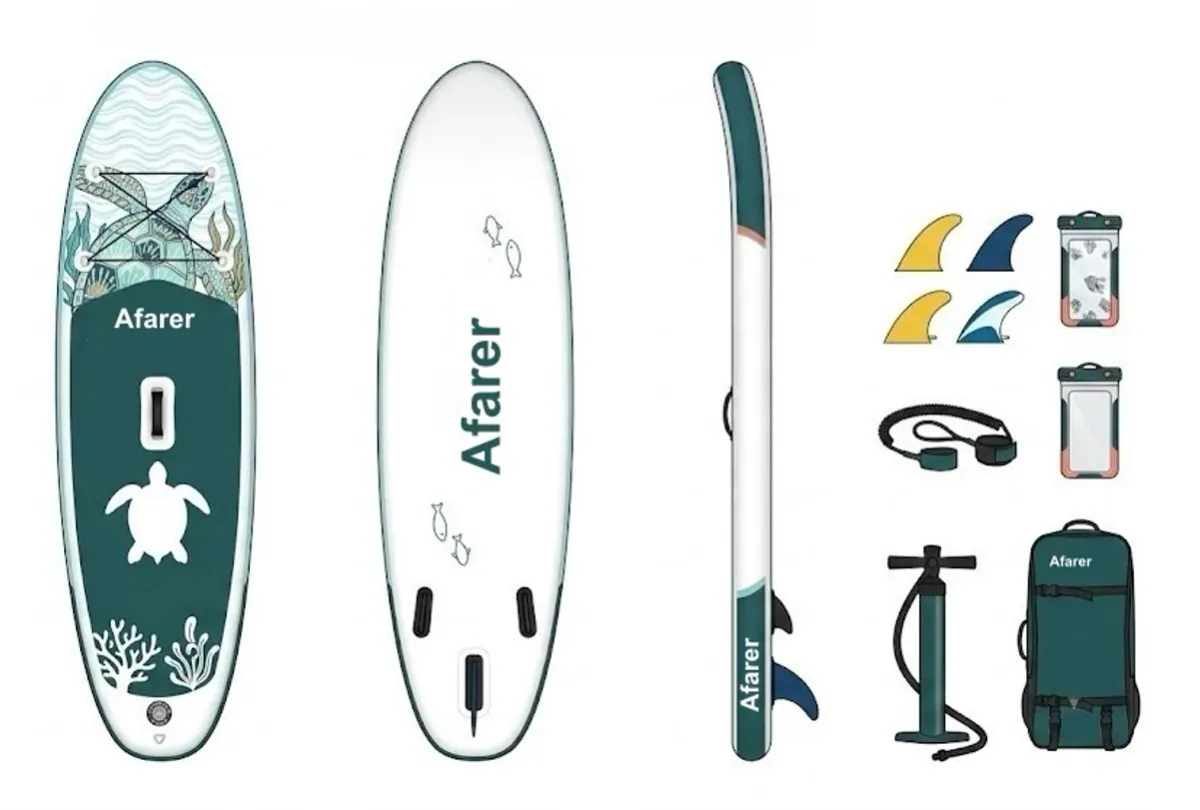
Slutmontering och riggning
Monteringslinje där drop-stitch-kärnor färdigställs med rails, EVA-däck appliceras samt fenor, ventiler och tillbehör installeras. Varje bräda följer en 100-punkts monteringschecklista som godkänns av teamledaren.
Kvalitetstestning och inspektion
Varje färdig bräda genomgår obligatoriska lufttäthetstester, sömhållfasthetsverifiering och full systemkontroll före frakt. Vårt kvalitetslaboratorium arbetar oberoende av produktionen och rapporterar direkt till ledningen.
B2B-information
Tillverknings- & handelsvillkor
Afarer är ett varumärke som drivs av Aquafarer LLC (USA) — ISO- och CE-certifierat, med 10+ års erfarenhet av export.
MOQ
Standard MOQ: 5–10 enheter per modell. Provbeställningar välkomna för nya partnerskap.
Ledtid
Standardproduktion: 30–45 dagar från orderbekräftelse. Ledtid för prover/prototyper: 15–20 dagar. Expressorder kan ordnas.
Betalningsvillkor
T/T 30% i deposition, 70% före leverans. L/C, Western Union och PayPal finns för kvalificerade partner. Nettovillkor kan förhandlas.
Frakt & logistik
FOB Qingdao, CIF och DDP finns tillgängliga. Vårt egna fraktteam hanterar containerlastning, dokumentation och tullklarering för smidig leverans världen över.
Certifieringar
ISO-kvalitetsledning. CE (EU)-certifiering på alla standardmodeller. FCC/UKCA/FDA på begäran. Fabriksrevisionsrapporter finns tillgängliga.
Kvalitetssäkring
100% test av lufttäthet och sömmarnas vidhäftning på varje enhet. 2 års garanti på tillverkningsfel. Tredjepartsinspektion (SGS/BV) accepteras före leverans.
Utrustning
Viktig produktionsutrustning
Produktionsflöde
Från råvara till färdig bräda
Varje bräda genomgår sex produktionssteg med QC-kontrollpunkter vid varje steg. Inga genvägar, inga överhoppade inspektioner.
Materialmottagning och inkommande kvalitetskontroll
Alla inkommande material loggas efter parti/lottnummer i vårt ERP-system. PVC-filmrullar, drop-stitch-kärnor, ventiler, lim och hårdvarukomponenter sätts i karantän tills QC har godkänt dem.
Draghållfasthet (ASTM D751), rivhållfasthet (ISO 4674), tjockleksmätning, limviskositet, visuell defektskanning
100 % av partierna provas. Avvisning vid dragfasthet < 90 % av specifikation, rivning < specifikationens minimum, eller synliga defekter
CNC-skärning och materialberedning
Datoroptimerad läggning placerar paneler på PVC-lager för att minimera spill. Automatiska CNC-skärningsmaskiner håller 0,1 mm positionsg precision.
Dimensionell kontroll mot CAD DXF-filer, kantkvalitetsinspektion, panelantalverifiering
Varje 20:de panel mäts. Tolerans ±0,5 mm. Avvisa parti om >2% utanför tolerans
Svetsning och drop-stitch-bondning
Drop-stitch-kärnor bindsamman med yttre PVC-laminat genom värmelaminering. Rörkammare RF-svetsas eller hetluftsvetsas. Railband fusionlamineras i tre lager.
Skaltest var 50:e enhet (ASTM D751), svejsbreddsmätning, granskning av varmluftstemperaturlogg, visuell söminspektion mot bakgrundsljus
Draghäftning min. 8 N/cm. Svetsbreddstolerans ±1 mm. Synlig kanalbildning = avvisning
Montering och utrustning
Brädor flyttas till slutmontering där alla komponenter sammanfogas: rails limmas och svetsas, ventiler installeras, D-ringar, handtag, fenlädor och bärväska. Varje enhet följer en 100-punkts monteringschecklista.
Godkännande av 100-punkters checklista per enhet, ventilverkningstest (10 öppnings/stängningscykler), hårdvarumomentverifiering, visuell inspektion
Nollfel-policy för säkerhetskritiska komponenter (ventiler, D-ringar, handtag). Mindre kosmetiska fel: AQL 2,5 (ISO 2859)
Tryckprovning och kvalitetshållning
Varje kammare fylls till 1,25× märkt tryck (vanligen 20–25 PSI) och hålls i 24–48 timmar. Trycksensorer loggar kontinuerligt. Kammare som överskrider 5 % tryckfall avvisas och skickas för sömombesiktning.
24–48-timmars tryckhållningslogg, sensorkalibrering verifieras dagligen, temperaturkompenserad tryckavläsning, sömtester efter reparation
Max. 5 % tryckfall över 24–48 h vid stabil temperatur. Varje kammare som överskrider detta = 100 % omprovning av hela produktionspartiet.
Slutkontroll och förpackning
Slutlig visuell och funktionell kontroll. Ytdefekter, färgkonsekvens, etikett-/BIN-verifiering, förpackningsintegritet och tillbehörsfullständighet. Enheter vakuumpackas, låd-packas och palles för containertilladdning.
Fullständig visuell inspektion, tillbehörschecklista per SKU, packningsdropptest (1 m, slumpmässigt urval), märkning/streckkodsscanningsverifiering
AQL 2,5 för allvarliga defekter, AQL 4,0 för mindre allvarliga. Nolltolerans på säkerhetsdefekter. 100 % av enheterna visuellt inspekterade
Våra medarbetare
Arbetskraft och kompetens
Ingenjörer inom FoU, formdesign, materiallaboratorium och produktionsteknik. Genomsnittlig erfarenhet på 7+ år inom tillverkning av uppblåsbara produkter.
R&D & Engineering
Produktutveckling, formteknik, materiallaboratorium
Cutting & Material Prep
CNC-skärning, panelberedning, materialhantering
Welding & Lamination
RF-svetsning, varmluftssvetsning, drop-stitch-bondning
SUP Core Bonding
Drop-stitch-laminering, värmelimning, railbandfogening
Assembly & Rigging
Slutmontering, hårdvarinstallering, systemkontroll
Quality Control
Inkommande QC, QC i process, slutinspektion, laboratorietestning
Logistics & Packing
Förpackning, containerlastning, exportdokumentation
Management & Admin
Försäljning, inköp, personal, ekonomi, efterlevnad
Kvalitetskontroll i siffror
Kvalitetskontrollmätvärden
Verkligt godkänt/underkänt data från vår produktionslinje. Vårt kvalitetslaboratorium arbetar oberoende från produktionen och rapporterar direkt till ledningen.
Varje bräda, varje kammare, varje parti
Över 24–48 timmar vid 1,25 × betryck
Enligt ISO 2859 provningsstandard
Beroende på produktkategori
Säkerhetsmarginal för varje kammare
Ventiler, D-ringar, sömmar, oppdrift
Spårbarhet
Materialspårning och partikontroll
Varje råvaruparti tilldelas ett unikt partinummer i vårt ERP-system. Från ankomst genom produktion till färdig produkt kopplas varje brädas materialfaktura tillbaka till ursprungliga leverantörspartiet. Detta möjliggör fullständig spårbarhet uppströms för alla kvalitets- och efterlevnadsfrågor.
Supplier Material Certifications
Se vår produktionsprocess
Följ en bräda genom varje produktionssteg — från råmaterial till vattenklar bräda.
Se produktionsprocessen →