Afarer
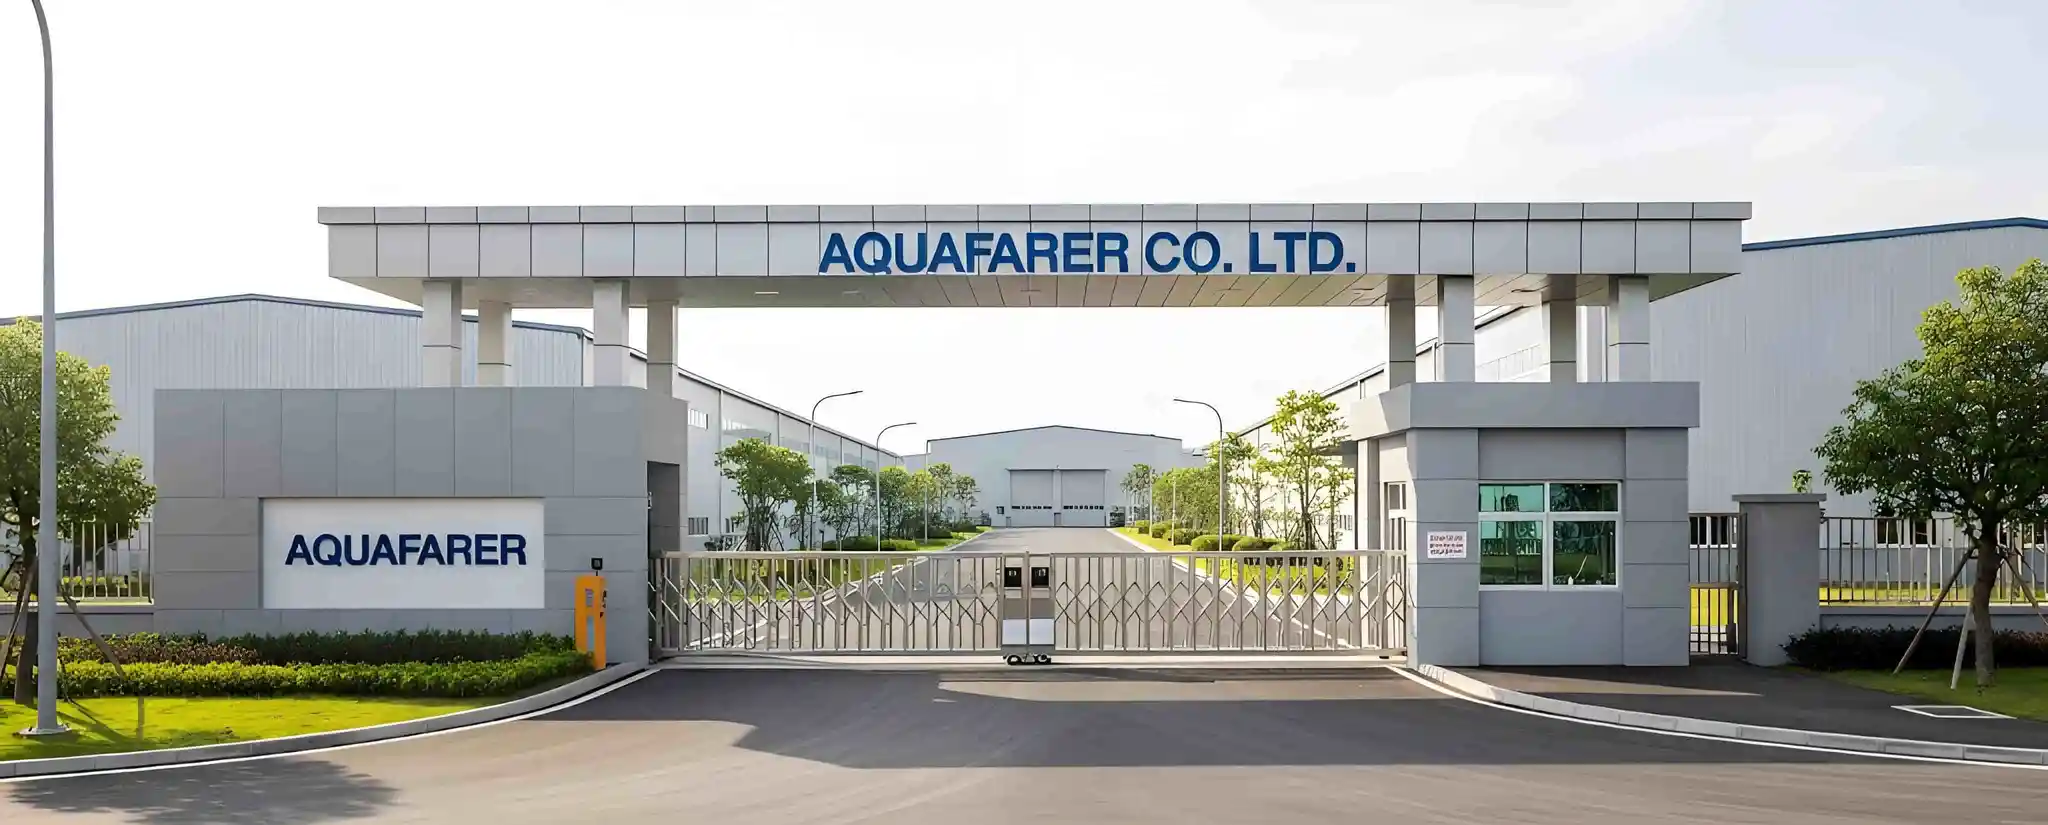
Fabrica noastră
12.000 m² de facilitate modernă de producție în Qingdao, China.
Ca marcă de fabrică a Qingdao Vatrad Group Co., Ltd., afarer controlează fiecare etapă a producției —de la sosirea materialelor PVC brute până la inspecția finală pre-livrare a SUP-ului finit. Facilitatea noastră de producție din Zona de Dezvoltare Economică Qingdao se întinde pe 12.000 de metri pătrați și găzduiește ateliere dedicate pentru tăierea PVC, lipirea miezului drop-stitch, imprimarea digitală SUP, asamblarea finală și testarea calității.
Prin integrarea proiectării, ingineriei, prototipării, producției și testării sub același acoperiș, eliminăm ineficiențele producției prin contract și păstrăm controlul direct asupra calității construcției, selecției materialelor și termenelor de livrare. Fiecare SUP care iese din atelierul nostru este construit de oamenii noștri, pe echipamentele noastre, conform standardelor noastre.
Inteligența fabricii
Explorați capacitățile noastre de producție
Capacitate de producție
12,000 m2 facility producing 15,000+ boats/yr across SUP (8,000+), SUP (2,000+), inflatable SUP (5,000+), and safety equipment lines. 200+ workers, 2 shifts.
Laborator de calitate și testare
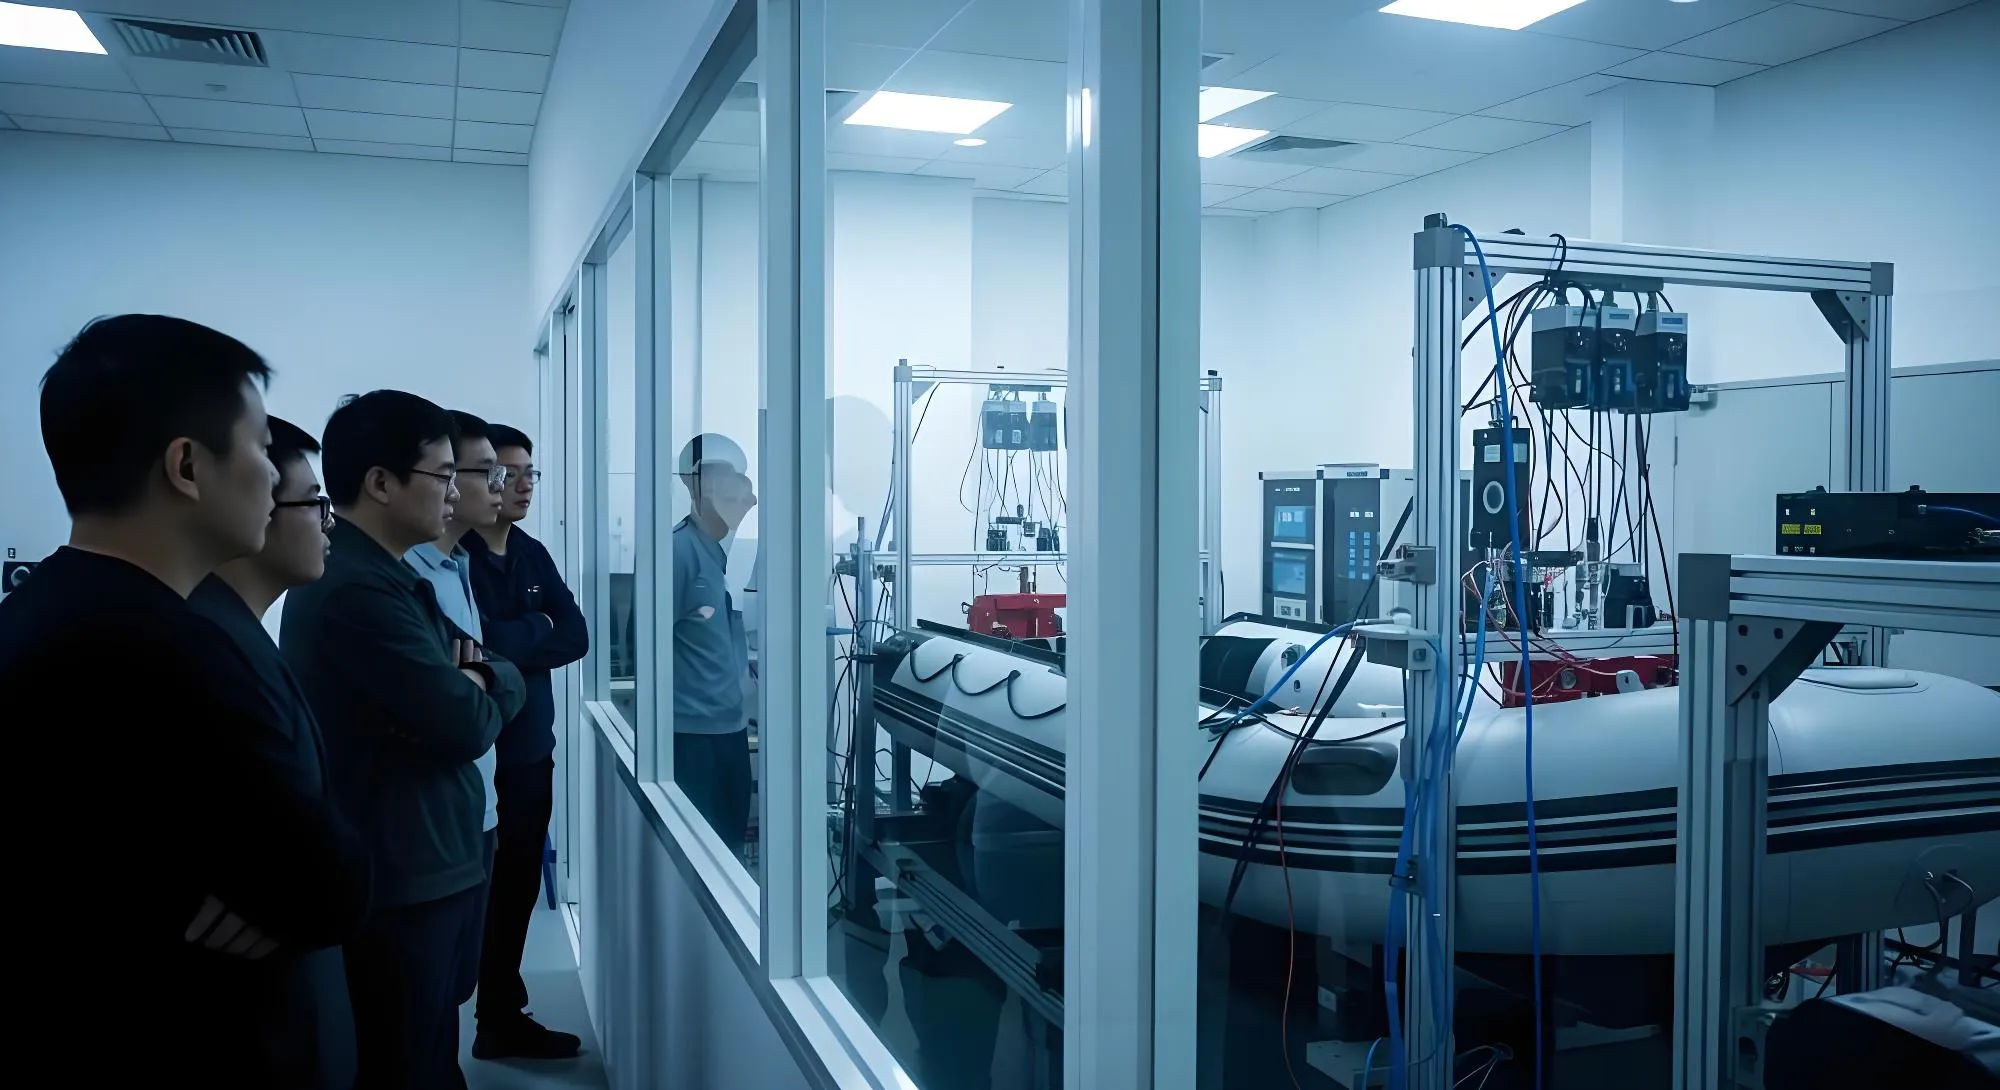
Laborator independent de control al calității, cu 4 etape de testare: inspecția materiilor prime (tracțiune, rupere, UV), menținerea presiunii timp de 48h la 1.25x presiunea nominală, testarea rezistenței cusăturilor la desprindere și verificarea sarcinii/echilibrului pe fiecare ambarcațiune.
Capabilitate OEM/ODM
End-to-end OEM/ODM services: custom mould design, private-label packaging, custom tube colors, deck graphics (digital & screen printing), Hypalon upgrade option, and drop-ship logistics.
Ateliere
Ateliere de producție
Tăierea PVC și pregătirea materialelor
Mașinile automate de tăiere CNC prelucrează materialele PVC, Hypalon și drop-stitch cu precizie sub-milimetrică. Amplasarea optimizată pe calculator minimizează risipa de material și asigură că fiecare panou respectă specificațiile dimensionale înainte de sudare.
Sudarea tuburilor și etanșarea termică
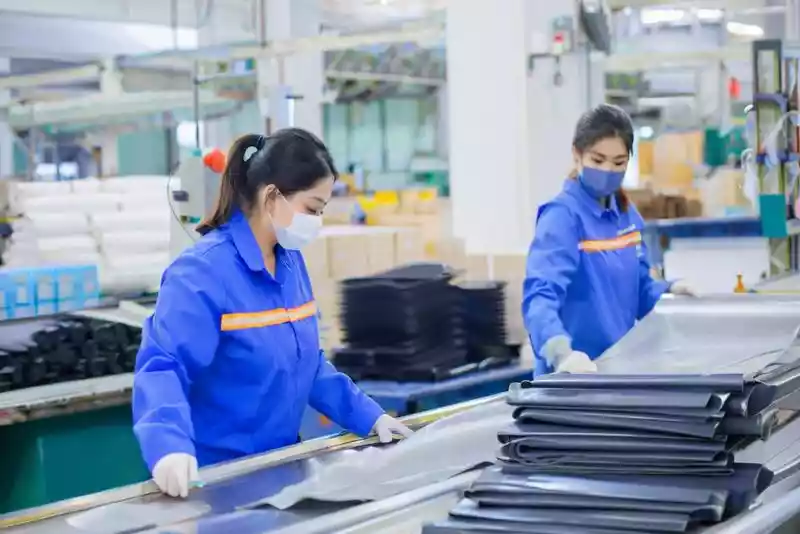
Atelier de sudare dedicat, dotat cu mașini de etanșare termică și prese dielectrice RF. Etanșoarele cu aer cald unesc și fuzionează camerele de tub din PVC, în timp ce sudurile RF produc îmbinări etanșe de înaltă rezistență, care depășesc cerințele.
Lipirea Miezului Drop-Stitch
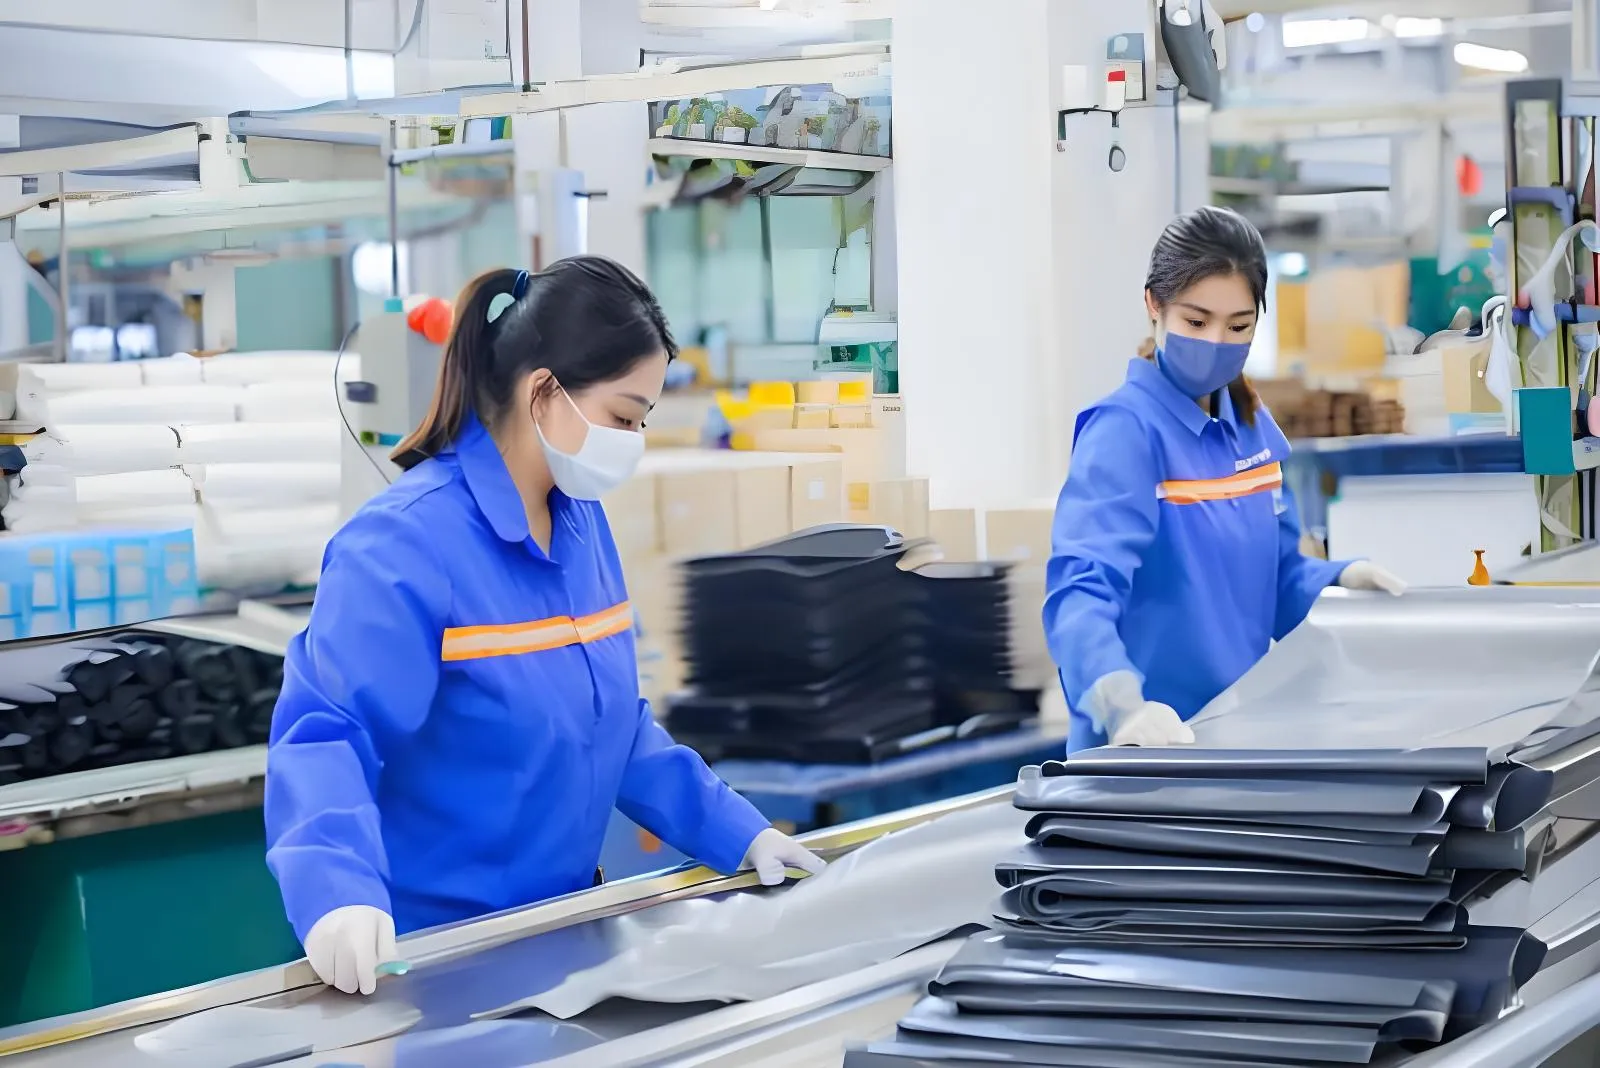
Miezurile drop-stitch ale plăcilor SUP sunt lipite de laminatele exterioare din PVC prin laminare termică. Mii de fire interne din poliester conectează straturile superioare și inferioare, creând o structură rigidă la 12-15 PSI. Benzile de margine sunt lipite prin fuziune în trei straturi pentru rezistența marginilor.
Imprimare și decorare SUP
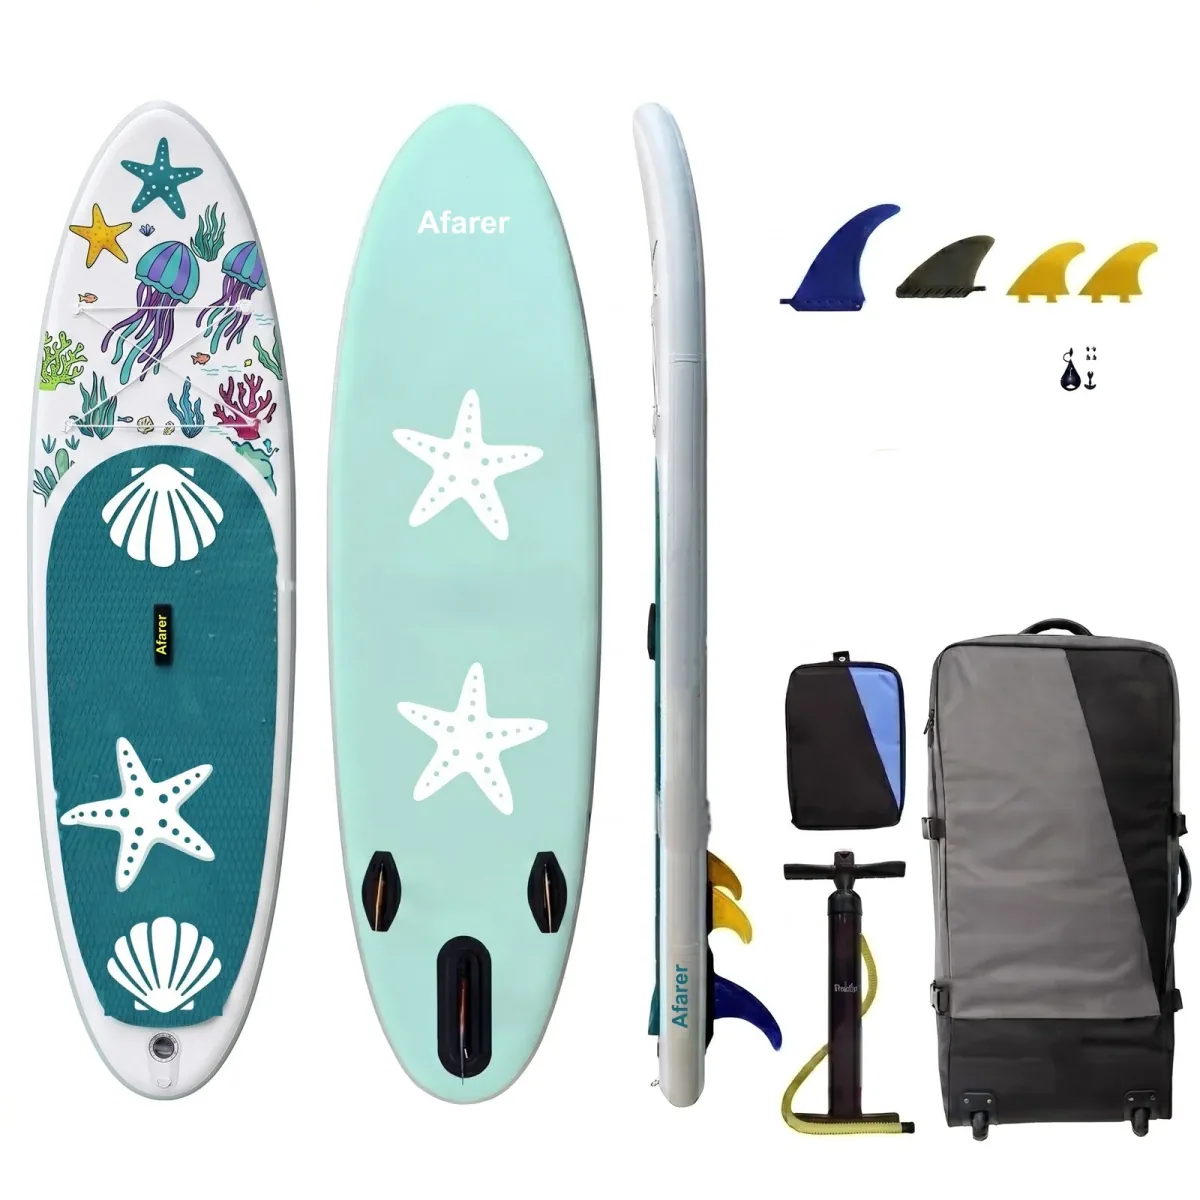
Plăcile SUP sunt decorate prin imprimare digitală pentru grafice full-color și serigrafie pentru sigle și modele repetitive. Imprimantele digitale produc designuri de punte de calitate foto, iar serigrafia oferă semne de brand durabile și vii.
Asamblare finală & Montaj
Linie de asamblare unde sunt instalate supape, inele D, mânere, cutii de aripioare și deck pad-uri pe fiecare placă SUP. Fiecare placă urmează o listă de verificare a asamblării cu 100 de puncte, semnată de liderul echipei.
Testarea și inspecția calității
Fiecare ambarcațiune finalizată este supusă în mod obligatoriu testului de menținere a aerului, verificării aderenței cusăturilor și unui control complet al sistemelor înainte de expediere. Laboratorul nostru de calitate funcționează independent de producție și raportează direct conducerii.
B2B Information
Manufacturing & Trade Terms
Afarer is a brand operated by Aquafarer LLC (USA) — ISO & CE certified, with 10+ years of export experience.
MOQ
MOQ standard: 5–10 unități per model (SUP/caiac/drop-stitch). MOQ pentru SUP: 2–5 unități. Comenzile de test sunt binevenite pentru parteneriate noi.
Lead Time
Standard production: 30–45 days from order confirmation. Sample/prototype lead time: 15–20 days. Rush orders available.
Payment Terms
T/T 30% deposit, 70% before shipment. L/C, Western Union, and PayPal available for qualifying partners. Net terms negotiable.
Shipping & Logistics
FOB Qingdao, CIF, DDP available. In-house freight team handles container loading, documentation, and customs clearance for smooth delivery worldwide.
Certifications
ISO quality management. CE (EU) certification on all standard models. FCC/UKCA/FDA upon request. Factory audit reports available.
Quality Assurance
100% air-retention and seam-peel testing on every unit. 2-year warranty on manufacturing defects. Third-party inspection (SGS/BV) accepted before shipment.
Echipamente
Echipamente cheie de producție
Fluxul de producție
De la material la ambarcațiunea finită
Fiecare ambarcațiune trece prin 6 etape de producție, cu puncte de control al calității la fiecare pas. Fără scurtături, fără inspecții omise.
Recepția materialelor și controlul calității la intrare
Toate materialele primite sunt înregistrate cu număr de lot/serie în sistemul nostru ERP. Rolele de material PVC, miezurile drop-stitch, supapele, adezivii și accesoriile sunt ținute în carantină până la aprobarea controlului calității.
Rezistență la tracțiune (ASTM D751), rezistență la rupere (ISO 4674), măsurarea grosimii, vâscozitatea adezivului, scanare vizuală a defectelor
100% dintre loturi sunt testate. Se respinge dacă tracțiunea < 90% din specificație, ruperea < minimul din specificație sau există orice defect vizual
Tăiere CNC și Pregătirea Materialelor
Amplasarea computerizată optimizată a panourilor pe materialul PVC minimizează deșeurile. Mașinile automate de tăiere CNC asigură o precizie pozițională de 0,1 mm.
Verificare dimensională față de fișierele CAD DXF, inspecția calității marginilor, verificarea numărului de panouri
Se măsoară fiecare al 20-lea panou. Toleranță ±0,5 mm. Se respinge lotul dacă >2% depășesc toleranța
Sudare și lipire Drop-Stitch
Nucleele drop-stitch sunt lipite de laminatele exterioare din PVC prin laminare la cald. Camerele tubulare sunt sudate prin RF sau cu aer cald. Benzile de rail sunt lipite prin fuziune în trei straturi.
Test de dezlipire la fiecare 50 de unități (ASTM D751), măsurarea lățimii sudurii, verificarea jurnalului de temperatură al aerului cald, inspecția vizuală a cusăturilor cu lumină din spate
Rezistență la decojire min. 8 N/cm. Toleranță pentru lățimea sudurii ±1 mm. Orice canalizare vizibilă = respingere
Asamblare & Echipare
Ambarcațiunile trec la asamblarea finală, unde toate componentele sunt îmbinate: cocă + tuburi, supape instalate, inele D, mânere, casete pentru aripioare și montarea sacului de transport. Fiecare unitate urmează o listă de verificare a asamblării cu 100 de puncte.
Semnarea unei liste de verificare cu 100 de puncte pentru fiecare unitate, testul funcționării supapei (10 cicluri deschidere/închidere), verificarea cuplului de strângere a fitingurilor, inspecția vizuală
Politică de zero defecte pentru componentele critice pentru siguranță (supape, inele D, mânere). Defecte cosmetice minore: AQL 2.5 (ISO 2859)
Testare la presiune și control al calității
Fiecare cameră este umflată la 1.25× din presiunea nominală (de obicei 20–25 PSI) și menținută timp de 24–48 ore. Senzorii de presiune înregistrează continuu. Camerele cu o scădere a presiunii de peste 5% sunt respinse și trimise la re-inspectarea îmbinărilor.
Jurnal de menținere a presiunii timp de 24h, calibrare zilnică verificată a senzorilor, citire a presiunii compensată la temperatură, re-testare a cusăturilor după reparații
Pierdere de presiune max. 5% în 24h la temperatură stabilă. Orice cameră care depășește această valoare = retestare 100% a întregului lot de producție
Inspecție finală și ambalare
Inspecție finală vizuală și funcțională. Defecte de suprafață, consistența culorii, verificarea etichetelor/BIN, integritatea ambalajului și completitudinea accesoriilor. Unitățile sunt ambalate în vid, puse în cutii și paletizate pentru încărcarea în containere.
Inspecție vizuală completă, listă de verificare a accesoriilor per SKU, test de cădere a ambalajului (1 m, eșantion aleatoriu), verificarea scanării etichetelor/codurilor de bare
AQL 2.5 pentru defecte majore, AQL 4.0 pentru defecte minore. Toleranță zero la defectele de siguranță. 100% dintre unități sunt inspectate vizual
Oamenii noștri
Forță de muncă și expertiză
Ingineri din cercetare și dezvoltare, proiectarea matrițelor, laboratorul de materiale și inginerie de producție. În medie, peste 7 ani de experiență în fabricarea produselor inflabile.
R&D & Engineering
Design de produs, inginerie de matrițe, laborator de materiale
Cutting & Material Prep
Tăiere CNC, pregătirea panourilor, manipularea materialelor
Welding & Lamination
Sudare RF, sudare cu aer cald, lipire drop-stitch
SUP Core Bonding
Laminare drop-stitch, lipire termică, fuzionarea benzilor laterale
Assembly & Rigging
Asamblare finală, instalarea feroneriei, verificarea sistemelor
Quality Control
Control de calitate la recepție, control de calitate în proces, inspecție finală, testare de laborator
Logistics & Packing
Ambalaj, încărcarea containerelor, documentație de export
Management & Admin
Vânzări, achiziții, HR, finanțe, conformitate
Controlul calității în cifre
Indicatori de control al calității
Date reale de tip admis/respins de pe linia noastră de producție. Laboratorul nostru de calitate funcționează independent de producție și raportează direct conducerii.
Fiecare barcă, fiecare cameră, fiecare lot
Peste 24h la 1.25× presiunea nominală
Conform standardului de eșantionare ISO 2859
În funcție de categoria de produs
Marjă de siguranță pentru fiecare cameră
Supape, inele D, cusături, flotabilitate
Trasabilitate
Urmărirea materialelor și controlul loturilor
Fiecare lot de materie primă primește un număr unic de lot în sistemul nostru ERP. De la recepție, prin producție, până la produsul finit, lista de materiale a fiecărei bărci este conectată la lotul inițial al furnizorului. Acest lucru permite trasabilitatea completă în amonte pentru orice investigație legată de calitate sau conformitate.
Supplier Material Certifications
Vedeți procesul nostru de producție
Urmăriți o placă SUP prin fiecare etapă a producției —de la materia primă până la placa gata de utilizare pe mare.
Vedeți procesul de producție →