
Afarer
Naše továrna
12 000 m² moderního výrobního zařízení v Qingdao, Čína.
Naše továrna v Qingdao je srdcem výroby afarer. S rozlohou 12 000 m² a více než 200 kvalifikovanými zaměstnanci máme kapacitu a odbornost vyrábět vysoce kvalitní nafukovací SUP prkna a vybavení pro vodní sporty v měřítku.
Naše zařízení je vybaveno nejmodernějšími stroji, včetně automatických CNC řezacích strojů, RF dielektrických svářeček, horkovzdušných těsnicích zařízení a digitálních tiskáren.
Chytrá továrna
Prozkoumejte naše výrobní možnosti
Výrobní kapacita
Závod o rozloze 12 000 m² vyrábějící 15 000+ SUP ročně na linkách SUP prken a bezpečnostního vybavení. 200+ pracovníků, 2 směny.
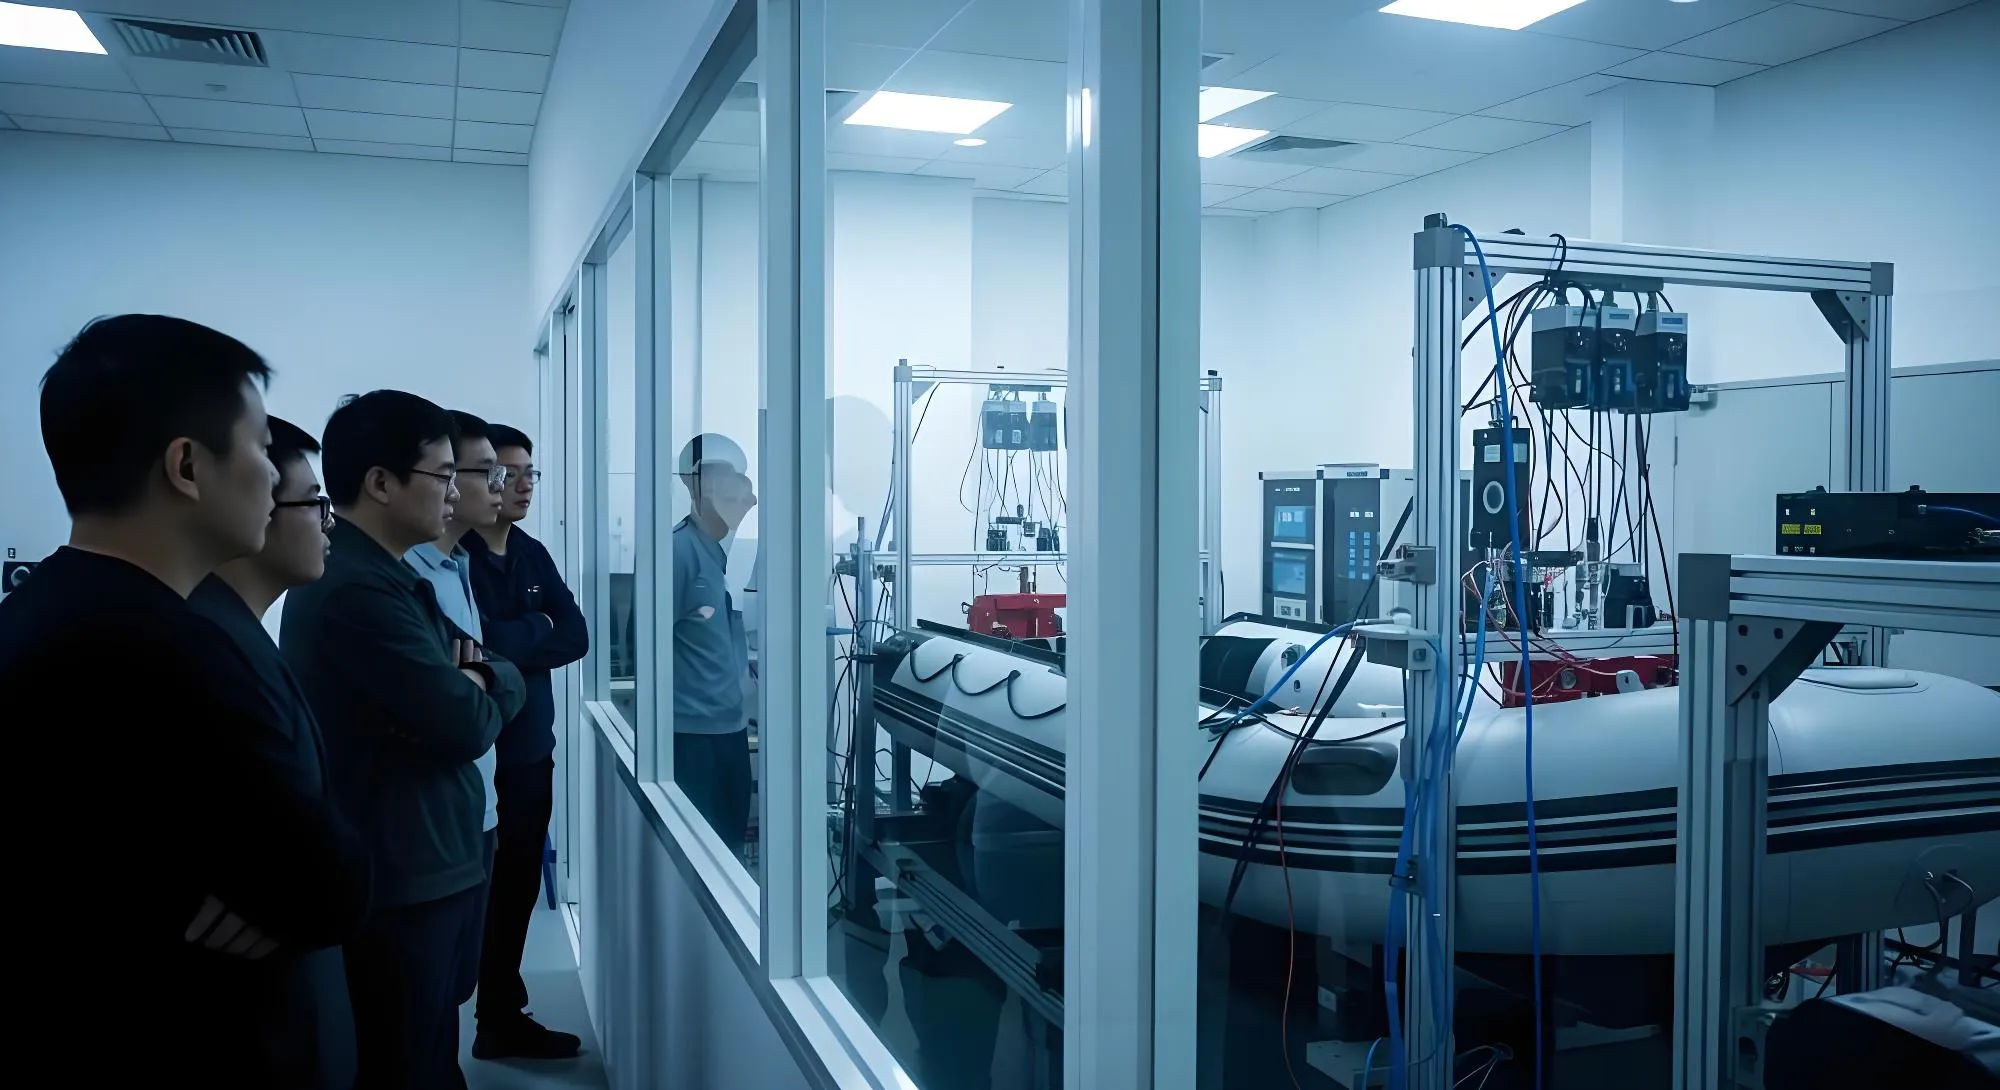
Laboratoř kvality a testování
Nezávislá laboratoř kontroly kvality se 4 fázemi testování: kontrola vstupních materiálů (pevnost v tahu, pevnost v trhu, UV), 24–48hodinová tlaková zkouška při 1.25x jmenovitého tlaku, testy odlupování švů a ověření nosnosti a vyvážení u každého prkna.
Možnosti OEM/ODM
Služby OEM/ODM od začátku do konce: návrh vlastních forem, obaly private label, vlastní barvy prken, grafika paluby (digitální tisk a sítotisk) a drop-ship logistika.
Workshopy
Výrobní dílny
Řezání PVC a příprava materiálu
Automatické CNC řezací stroje zpracovávají tkaniny PVC a drop-stitch s přesností pod jeden milimetr. Počítačově optimalizované rozmístění dílů minimalizuje odpad materiálu a zajišťuje, že každý panel splňuje rozměrovou specifikaci ještě před svařováním.
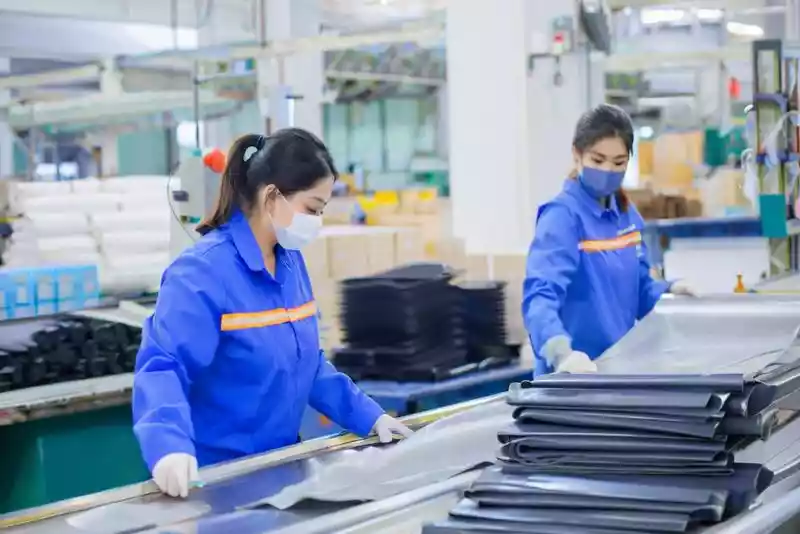
Svařování nafukovacích komor a tepelné svařování
Samostatná svařovací dílna se stroji pro tepelné svařování a RF dielektrickými lisy. Horkovzdušné svářečky spojují a natavují PVC komory, zatímco RF svary vytvářejí vysoce pevné vzduchotěsné švy, které překračují požadavky EN ISO 25649.
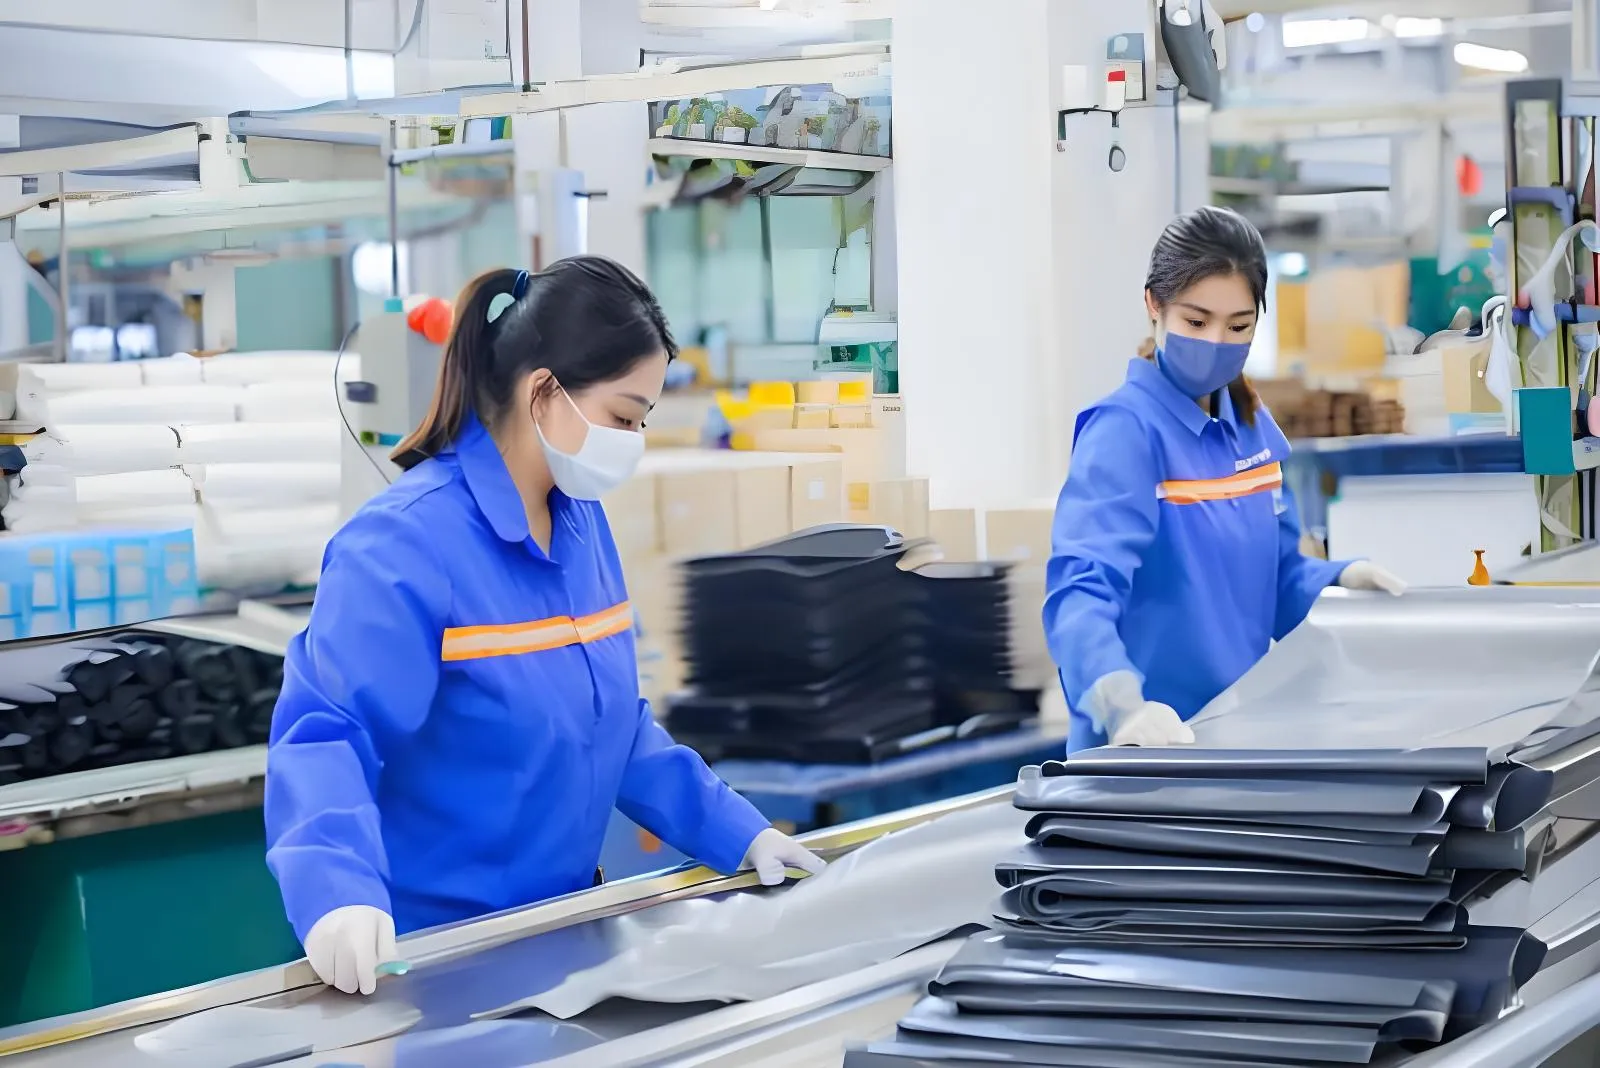
Spojení drop-stitch jádra
Drop-stitch jádra SUP prken jsou k vnějším PVC laminátům spojena tepelnou laminací. Tisíce vnitřních polyesterových vláken spojují horní a spodní vrstvu a vytvářejí tuhou strukturu při tlaku 12–15 PSI. Okrajové pásy jsou pro pevnost hran spojeny třívrstvým svařováním (fusion).
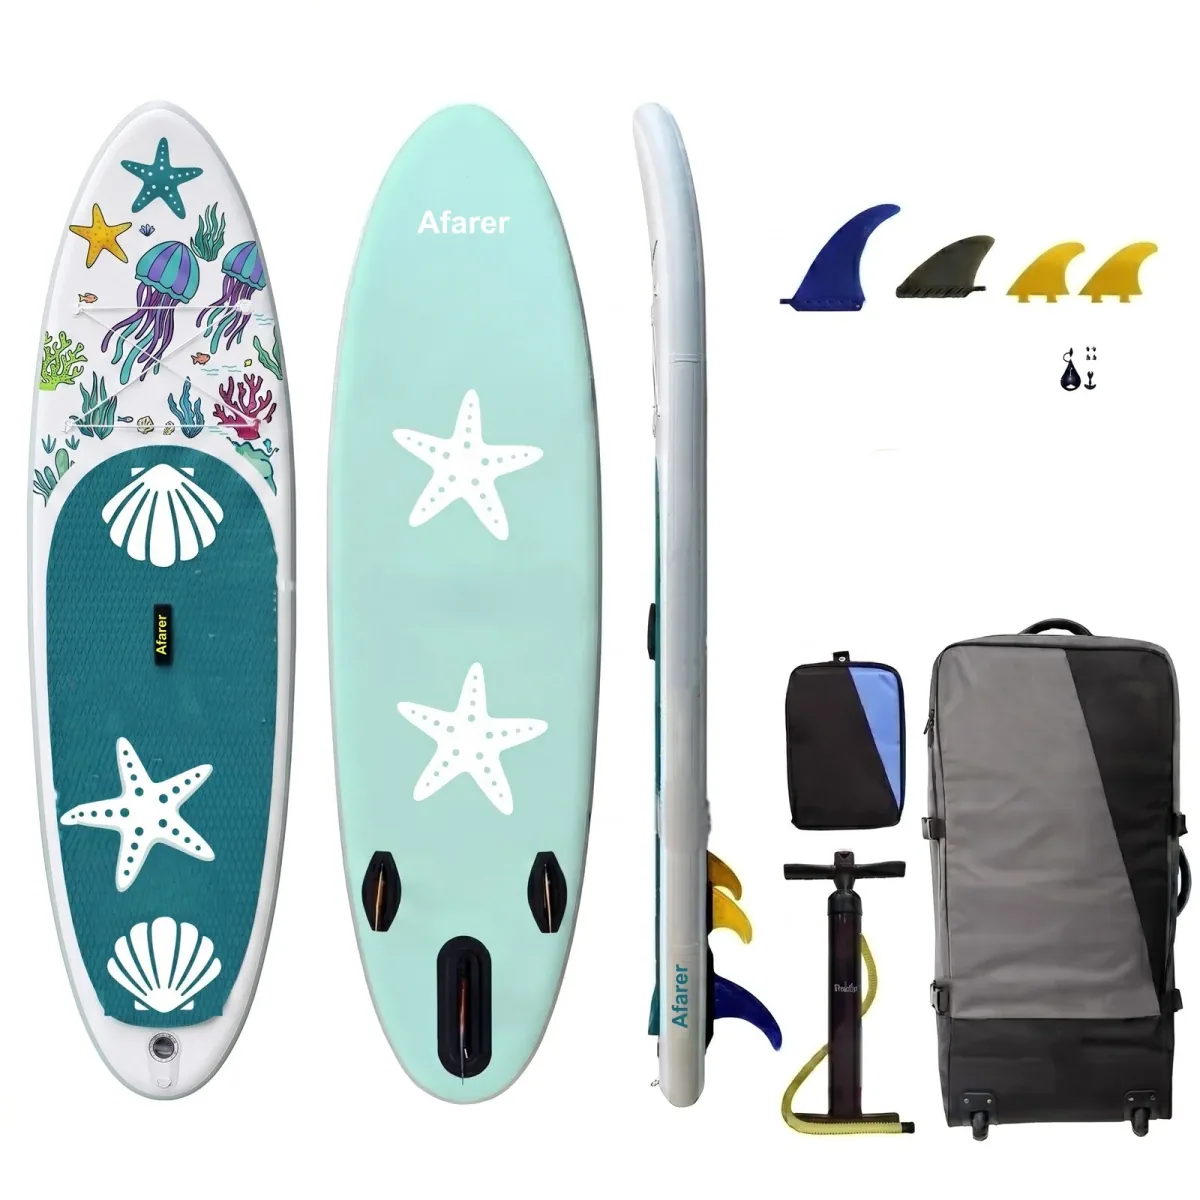
Potisk a dekorace SUP
SUP prkna jsou zdobena digitálním tiskem pro vícebarevnou grafiku a sítotiskem pro loga a opakující se vzory. Digitální tiskárny vytvářejí designy paluby v kvalitě fotografií, zatímco sítotisk zajišťuje odolné a výrazné prvky značky.
Finální montáž a osazení
Montážní linka, kde se na každé SUP prkno instalují ventily, kroužky D, madla, krabice pro ploutve a podlážky. Každé prkno prochází 100bodovým montážním kontrolním seznamem, který potvrzuje vedoucí týmu.
Testování a kontrola kvality
Každé hotové prkno před expedicí prochází povinnou zkouškou zadržení vzduchu, ověřením pevnosti švů a kompletní kontrolou systémů. Naše laboratoř kvality pracuje nezávisle na výrobě a odpovídá přímo vedení.
B2B informace
Výrobní a obchodní podmínky
Afarer je značka provozovaná společností Aquafarer LLC (USA) — certifikace ISO a CE, s více než 10letými zkušenostmi s exportem.
MOQ
Standardní MOQ: 5–10 jednotek na model. Zkušební objednávky vítány pro nová partnerství.
Dodací lhůta
Standardní výroba: 30–45 dní od potvrzení objednávky. Dodací lhůta vzorku/prototypu: 15–20 dní. Expresní objednávky možné.
Platební podmínky
T/T 30% záloha, 70% před odesláním. L/C, Western Union a PayPal dostupné pro kvalifikované partnery. Splatnost vyjednatelná.
Přeprava a logistika
FOB Qingdao, CIF, DDP dostupné. Interní přepravní tým zajišťuje nakládku kontejnerů, dokumentaci a celní odbavení pro hladké dodání po celém světě.
Certifikace
ISO management kvality. Certifikace CE (EU) na všech standardních modelech. FCC/UKCA/FDA na přání. Zprávy z auditu továrny k dispozici.
Zajištění kvality
100% testování těsnosti vzduchu a odlupování švů u každého kusu. 2letá záruka na výrobní vady. Inspekce třetí stranou (SGS/BV) přijímána před odesláním.
Vybavení
Klíčové výrobní zařízení
Průběh výroby
Od materiálu k hotovému prknu
Každé prkno prochází 6 výrobními fázemi s kontrolními body QC na každém kroku. Žádné zkratky, žádné vynechané kontroly.
Příjem materiálu a vstupní kontrola kvality
Všechny příchozí materiály se v našem ERP systému evidují podle čísla šarže. Role PVC tkanin, jádra drop-stitch, ventily, lepidla a kování zůstávají v karanténě, dokud kontrola kvality neschválí jejich uvolnění.
Pevnost v tahu (ASTM D751), odolnost proti protržení (ISO 4674), měřič tloušťky, viskozita lepidla, vizuální kontrola vad
Testuje se 100 % šarží. Vyřadit, pokud je pevnost v tahu < 90 % specifikace, pevnost v trhu < specifikační minimum, nebo při jakékoli vizuální vadě
CNC řezání a příprava materiálu
Počítačově optimalizované sesazování panelů na PVC pás minimalizuje odpad. Automatické CNC řezací stroje udržují přesnost polohy 0.1 mm.
Rozměrová kontrola podle souborů CAD DXF, kontrola kvality hran, ověření počtu panelů
Měří se každý 20. panel. Tolerance ±0.5 mm. Šarže se zamítne, pokud >2 % překročí toleranci
Svařování a spojování drop-stitch
Drop-stitch jádra jsou k vnějším PVC laminátům spojena tepelnou laminací. Komory trubek jsou svařovány metodou RF nebo horkým vzduchem. Okrajové pásy jsou spojeny třívrstvým svařováním (fusion).
Peel test každých 50 kusů (ASTM D751), měření šířky svaru, kontrola záznamů teploty horkovzdušného svařování, vizuální kontrola švů při prosvícení
Pevnost ve slupech min. 8 N/cm. Tolerance šířky svaru ±1 mm. Jakékoli viditelné kanálkování = odmítnout
Montáž a osazení
Prkna postupují do finální montáže, kde se spojí všechny komponenty: bočnice slepené a svařené, instalace ventilů, D-kroužky, madla, krabice pro ploutve a uložení přepravní tašky. Každý kus prochází montážním kontrolním seznamem o 100 bodech.
100bodový kontrolní seznam u každého kusu, test funkce ventilu (10 cyklů otevření/zavření), kontrola utahovacího momentu kování, vizuální kontrola
Politika nulových vad u prvků kritických pro bezpečnost (ventily, D-kroužky, madla). Drobné kosmetické vady: AQL 2.5 (ISO 2859)
Tlakové testy a kontrola kvality
Každá komora je nafouknuta na 1.25× jmenovitý tlak (obvykle 20–25 PSI) a udržována po dobu 24–48 hodin. Tlakové senzory nepřetržitě zaznamenávají hodnoty. Komory s poklesem tlaku nad 5 % jsou vyřazeny a odeslány k nové kontrole svarů.
24–48hodinový záznam držení tlaku, denně ověřovaná kalibrace senzorů, údaj o tlaku kompenzovaný podle teploty, opakovaný test švů po opravě
Maximální pokles tlaku 5 % za 24–48 h při stabilní teplotě. Komora, která tento limit překročí = 100% opakovaný test celé výrobní šarže
Finální kontrola a balení
Finální vizuální a funkční kontrola. Vady povrchu, konzistence barev, ověření štítků/BIN, neporušenost balení a kompletnost příslušenství. Kusy jsou vakuově baleny, ukládány do krabic a na palety pro nakládku do kontejneru.
Kompletní vizuální kontrola, kontrolní seznam příslušenství podle SKU, pádový test balení (1 m, náhodný vzorek), ověření skenem štítku/čárového kódu
AQL 2.5 pro závažné vady, AQL 4.0 pro drobné vady. Nulová tolerance u bezpečnostních vad. 100 % kusů vizuálně zkontrolováno
Náš tým
Pracovní síla a odbornost
Inženýři v oblasti výzkumu a vývoje, návrhu forem, materiálové laboratoře a výrobního inženýrství. V průměru více než 7 let zkušeností s výrobou nafukovacích produktů.
R&D & Engineering
Návrh produktu, konstrukce forem, materiálová laboratoř
Cutting & Material Prep
CNC řezání, příprava panelů, manipulace s materiálem
Welding & Lamination
RF svařování, svařování horkým vzduchem, spojování drop-stitch
SUP Core Bonding
Drop-stitch laminace, tepelné spojování, svařování okrajových pásů (fusion)
Assembly & Rigging
Finální montáž, instalace armatur, kontrola systémů
Quality Control
Vstupní QC, průběžná kontrola QC, konečná kontrola, laboratorní testy
Logistics & Packing
Balení, nakládka kontejnerů, exportní dokumentace
Management & Admin
Prodej, nákup, HR, finance, compliance
Kontrola kvality v číslech
Metriky kontroly kvality
Skutečná data o splnění/nesplnění z naší výrobní linky. Naše laboratoř kvality funguje nezávisle na výrobě a reportuje přímo vedení.
Každé prkno, každá komora, každá šarže
Přes 24–48 hodin při 1,25× jmenovitém tlaku
Podle normy pro výběr vzorků ISO 2859
V závislosti na kategorii produktu
Bezpečnostní rezerva u každé komory
Ventily, D-kroužky, švy, vztlak
Vysledovatelnost
Sledování materiálů a kontrola šarží
Každé šarži suroviny je v našem systému ERP přiděleno jedinečné číslo šarže. Od příjmu přes výrobu až po hotový výrobek odkazuje kusovník každého prkna zpět na původní šarži dodavatele. To umožňuje plnou zpětnou vysledovatelnost pro jakékoli šetření ohledně kvality nebo souladu s předpisy.
Supplier Material Certifications
Podívejte se na náš výrobní proces
Sledujte SUP na každém stupni výroby — od surového materiálu po prkno připravené na vodu.
Zobrazit výrobní proces →